LONGDE / Taller de producción "Longde Hardware"
Visita a la fábrica
Por dentro de la fábrica de Longde
de la aleación de zinc al herraje terminado
Cuando los clientes visitan la fábrica, les preocupa si el equipo está en el sitio, si los procesos de producción están conectados y si hay alguien responsable de administrar los materiales. En "Longde Hardware", las materias primas, la fabricación de moldes, la fundición a presión, la molienda, el ensamblaje, la inspección de calidad y el almacenamiento se llevan a cabo dentro de la fábrica. Siguiendo la secuencia de producción, se puede ver qué áreas atraviesa una hebilla decorativa desde la materia prima hasta el producto terminado.
Ver por región abajoFotografía in situ en la fábricaMaterias primas / Fabricación de moldes / Fundición a presión / Tratamiento superficial / Montaje / Inspección de calidad
ÁREAS / Áreas de taller
Nueve regiones, dispuestas en orden de producción.
- 01Entrada
- 02Ingredientes
- 03Sala de modelos
- 04Fundición a presión
- 05corredores de casting
- 06Desbarbado en tambor
- 07montaje
- 08Control de calidad
- 09Almacenamiento
El taller se divide en diferentes procesos. Los materiales pasan por procesos como la preparación de materias primas, la fundición a presión, la molienda, el ensamblaje y, finalmente, la inspección y el almacenamiento de calidad, lo que reduce la necesidad de transporte de ida y vuelta.
01Entrada a la fábrica
Entrar por la puerta conduce al área de producción, donde los materiales y el personal entran y salen.
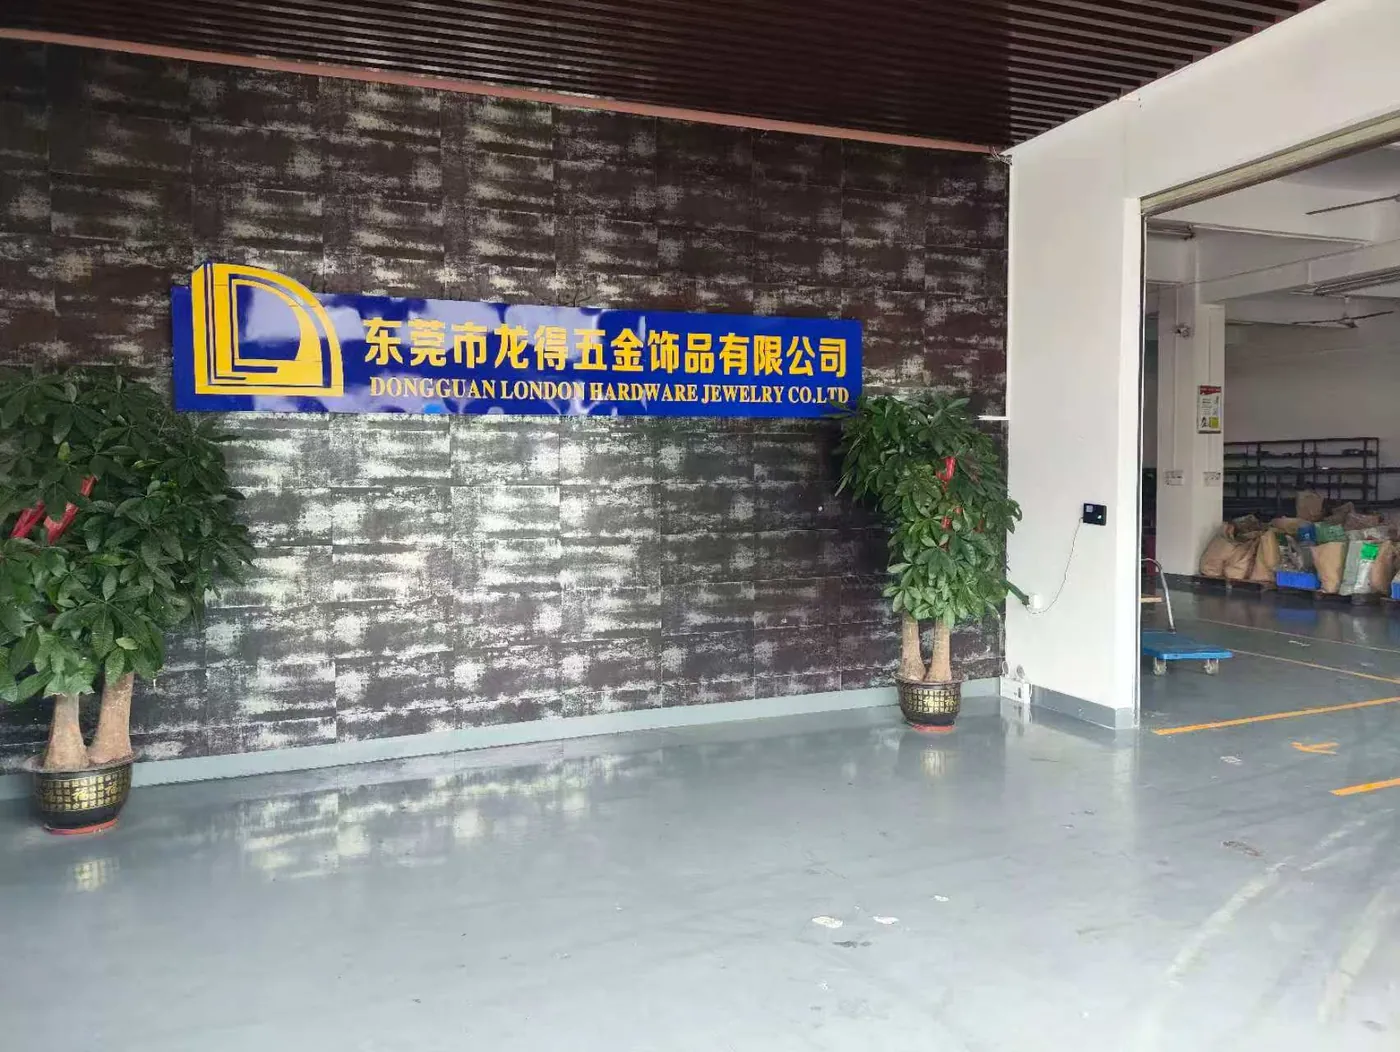
La entrada de la fábrica es también el primer nodo donde los materiales se traen y salen. Cuando los clientes llegan a la fábrica, los vehículos se estacionan, los materiales se transportan dentro y fuera, y el personal se pone de servicio. El pedido en la entrada puede reflejar el estado de gestión diaria de la fábrica.
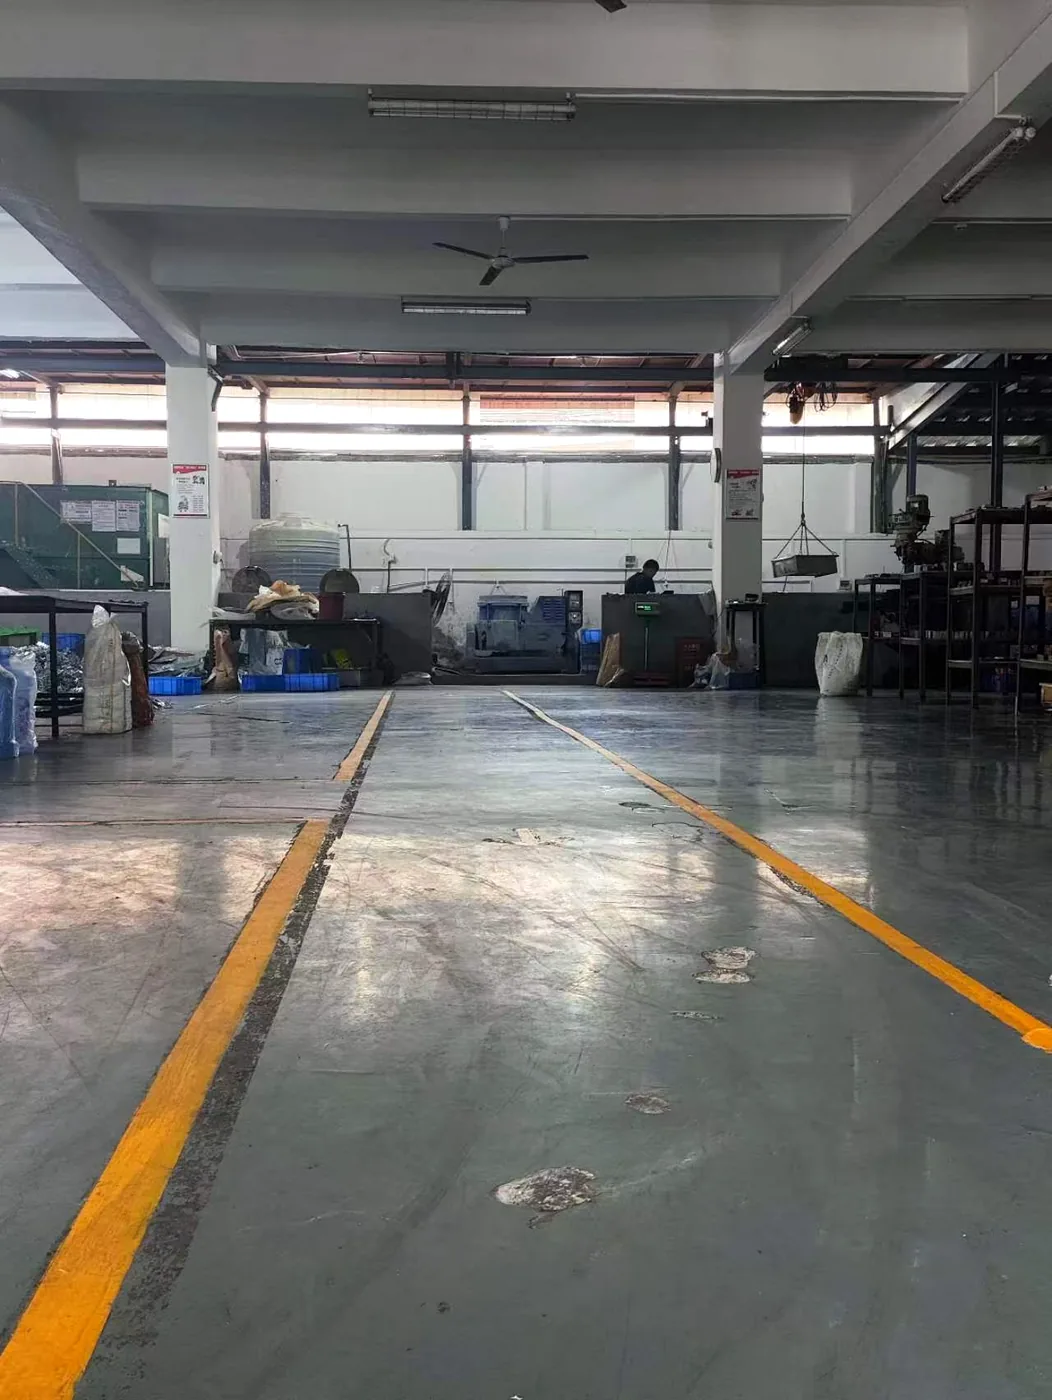
El paso principal después de entrar en la puerta divide el taller en dos lados: un lado se utiliza para almacenar las materias primas y materiales a procesar, mientras que el otro lado está equipado con equipos y áreas de trabajo. El paso es lo suficientemente ancho como para que los carros y las cestas de transferencia pasen simultáneamente; el piso está marcado con líneas amarillas para delinear diferentes áreas, asegurando que los materiales no ocupen el camino, y proporcionando áreas designadas para el movimiento del personal y la carga / descarga.
Entradas y pasajes son solo el comienzo. La clasificación de las materias primas en ambos lados del paso, el funcionamiento del equipo y la identificación de los productos semiacabados pueden reflejar mejor la situación de producción real de la fábrica.
02Almacén de materias primas
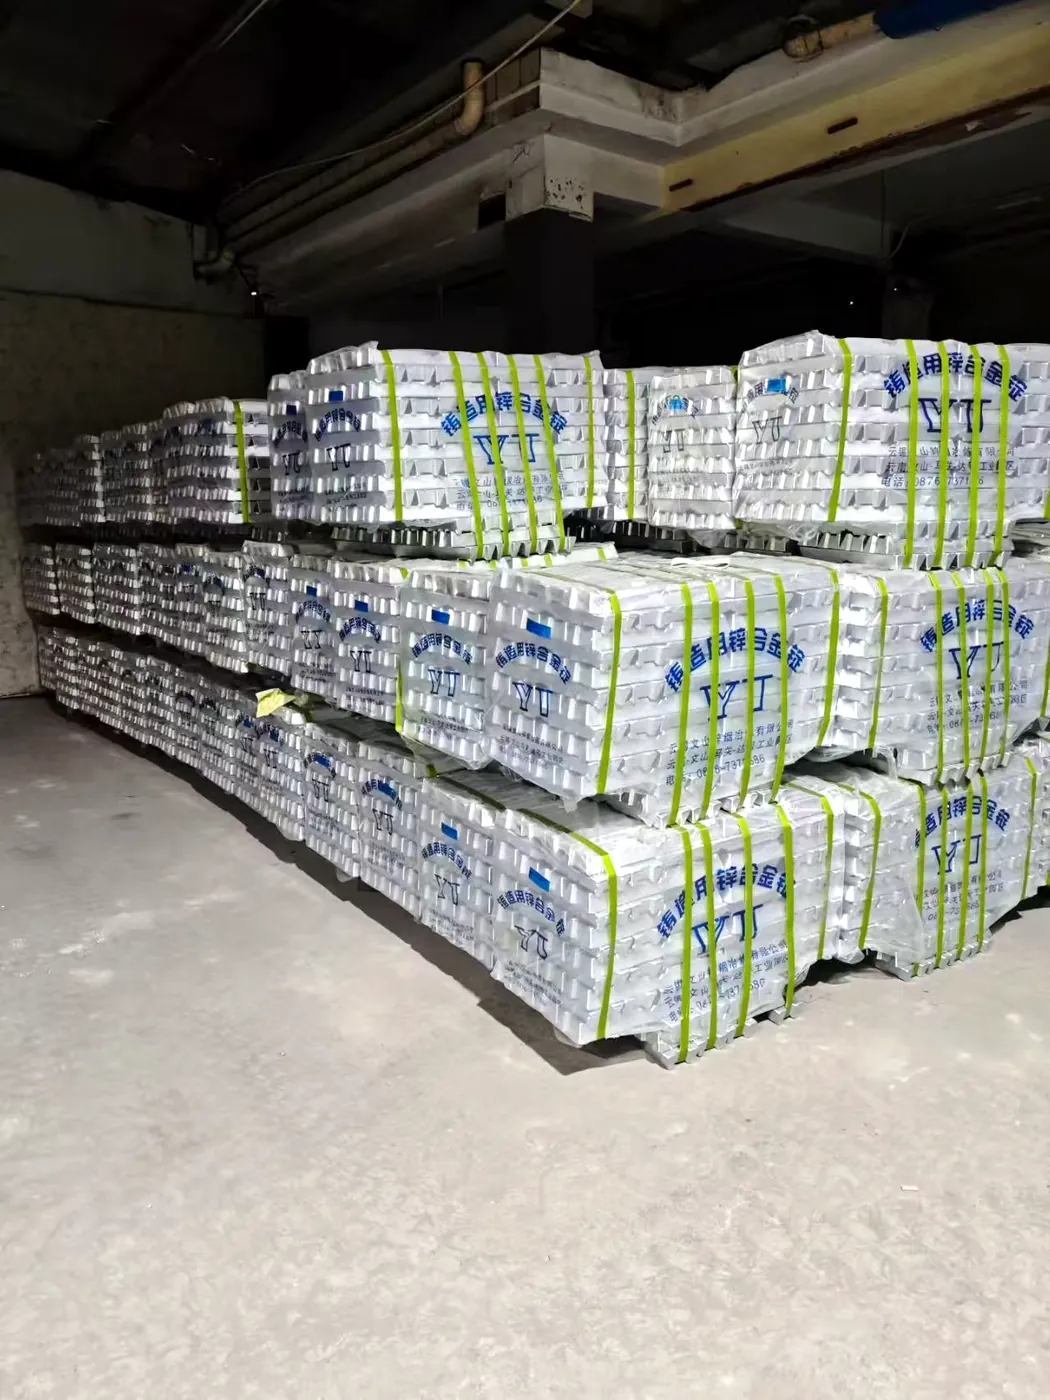
Las piezas brutas de aleación y fundición se almacenan en áreas separadas.
Los lingotes de aleación de zinc fundidos a presión se almacenan en pilas en el área de la materia prima. Después del desembalaje, se transportan al proceso de fundición a presión. El grado y la composición de la aleación de zinc afectan la fluidez, la calidad de la superficie y los efectos posteriores de la galvanoplastia de la fundición a presión. Es necesario evitar mezclar diferentes grados de materiales durante el almacenamiento.
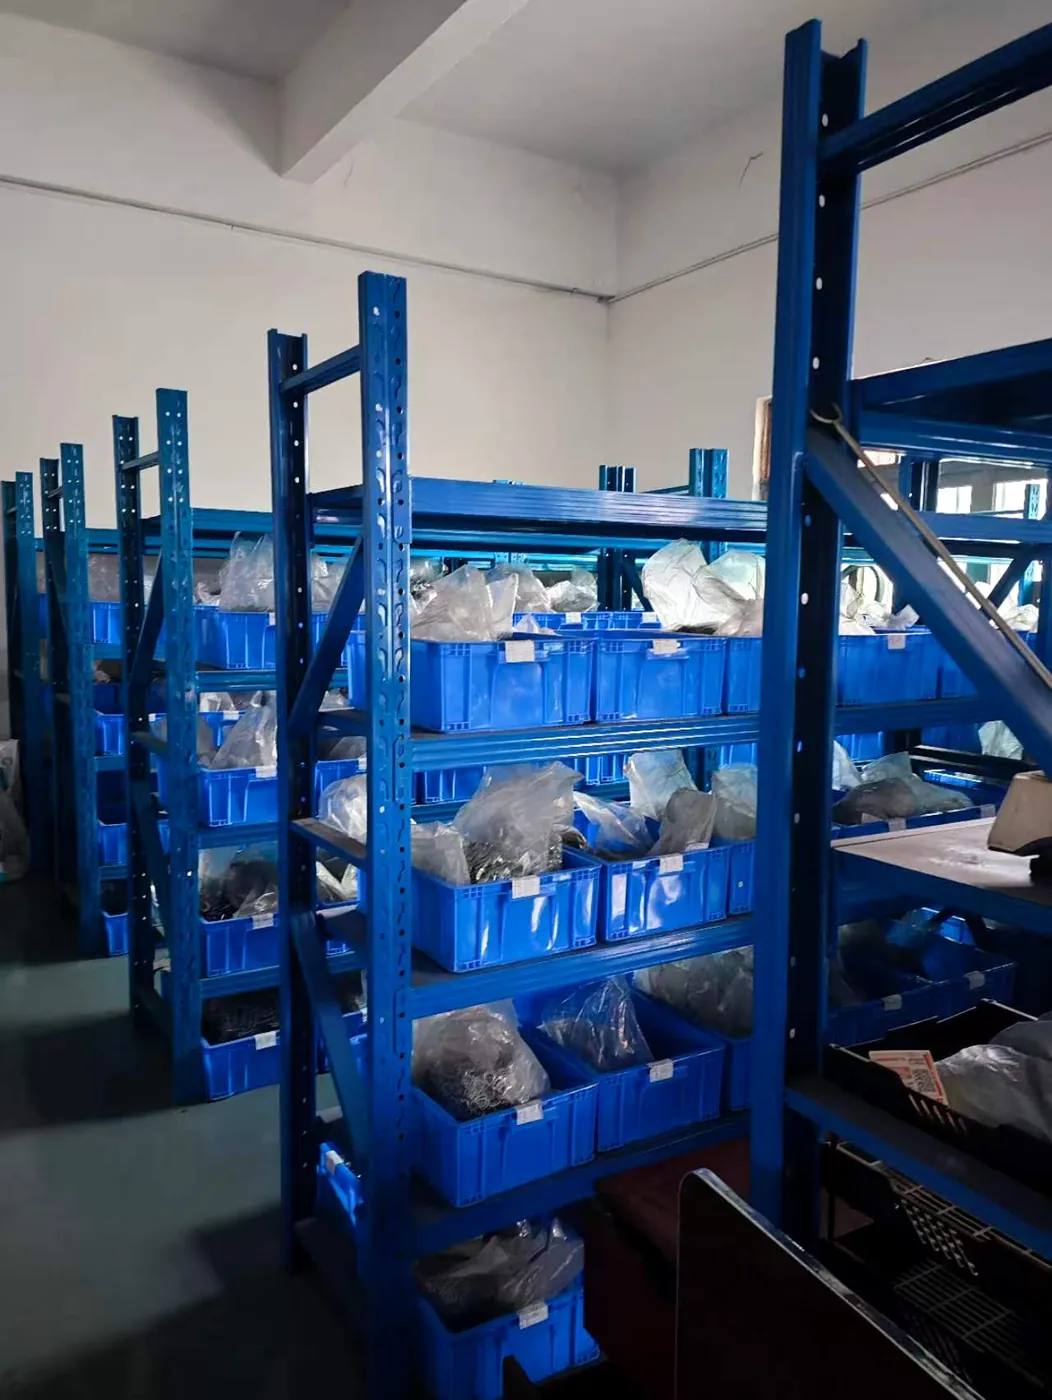
Los espacios en blanco fundidos van en bolsos y luego en estantes por estilo. La aleación en bruto y las piezas en bruto tienen áreas separadas para la fundición a presión y operaciones posteriores. Eso hace que las piezas sean más fáciles de encontrar y reduce el riesgo de confusiones.
Cada bolsa de piezas en blanco está etiquetada con el estilo o número de pieza para que los trabajadores puedan encontrar las piezas adecuadas para voltear, ensamblar y repetir pedidos.
La gestión del almacenamiento de la materia prima no es complicada, pero afecta a dos aspectos: si los materiales son estables durante la fundición a presión, y si el mismo tipo de materias primas se pueden obtener rápidamente cuando sea necesario.
03Taller de moldes
Los moldes se fabrican en la fábrica y también se reparan en la fábrica.
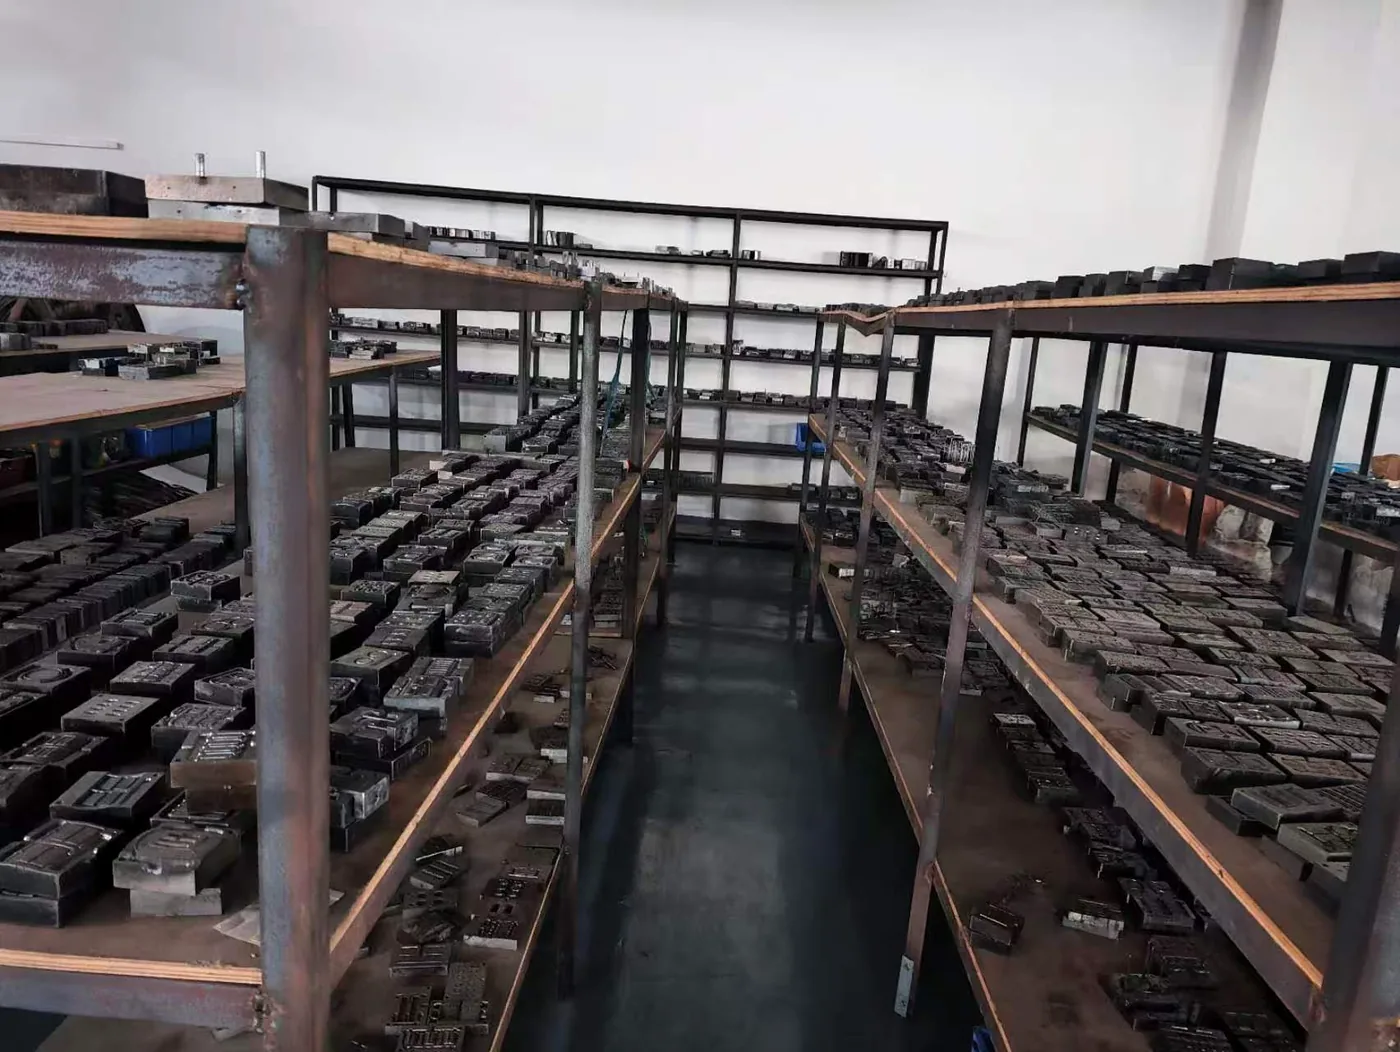
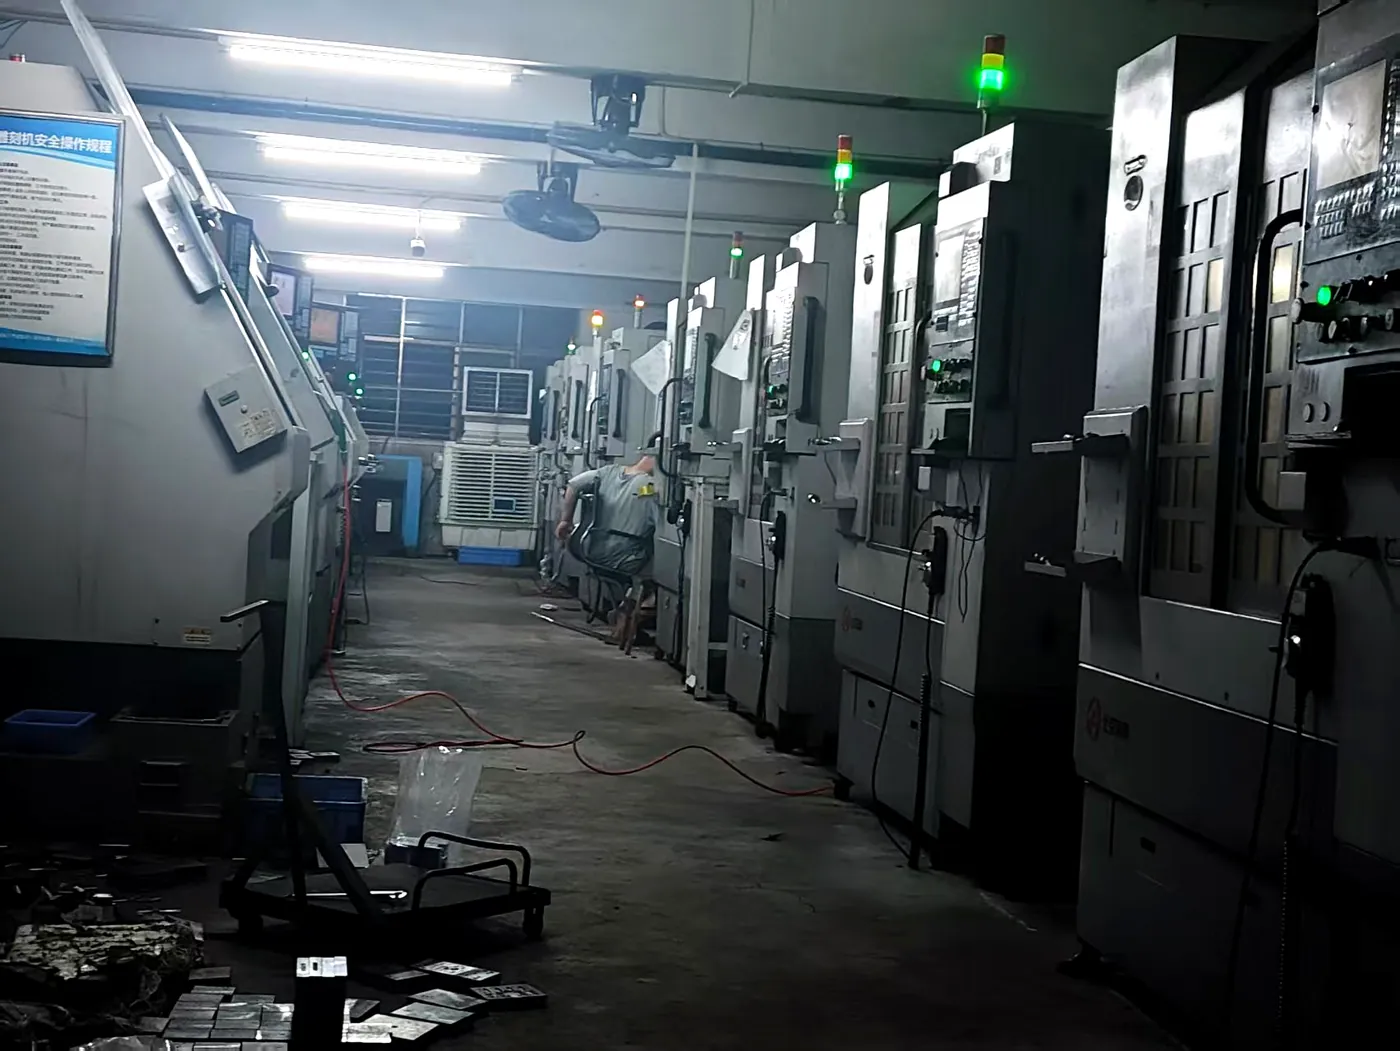
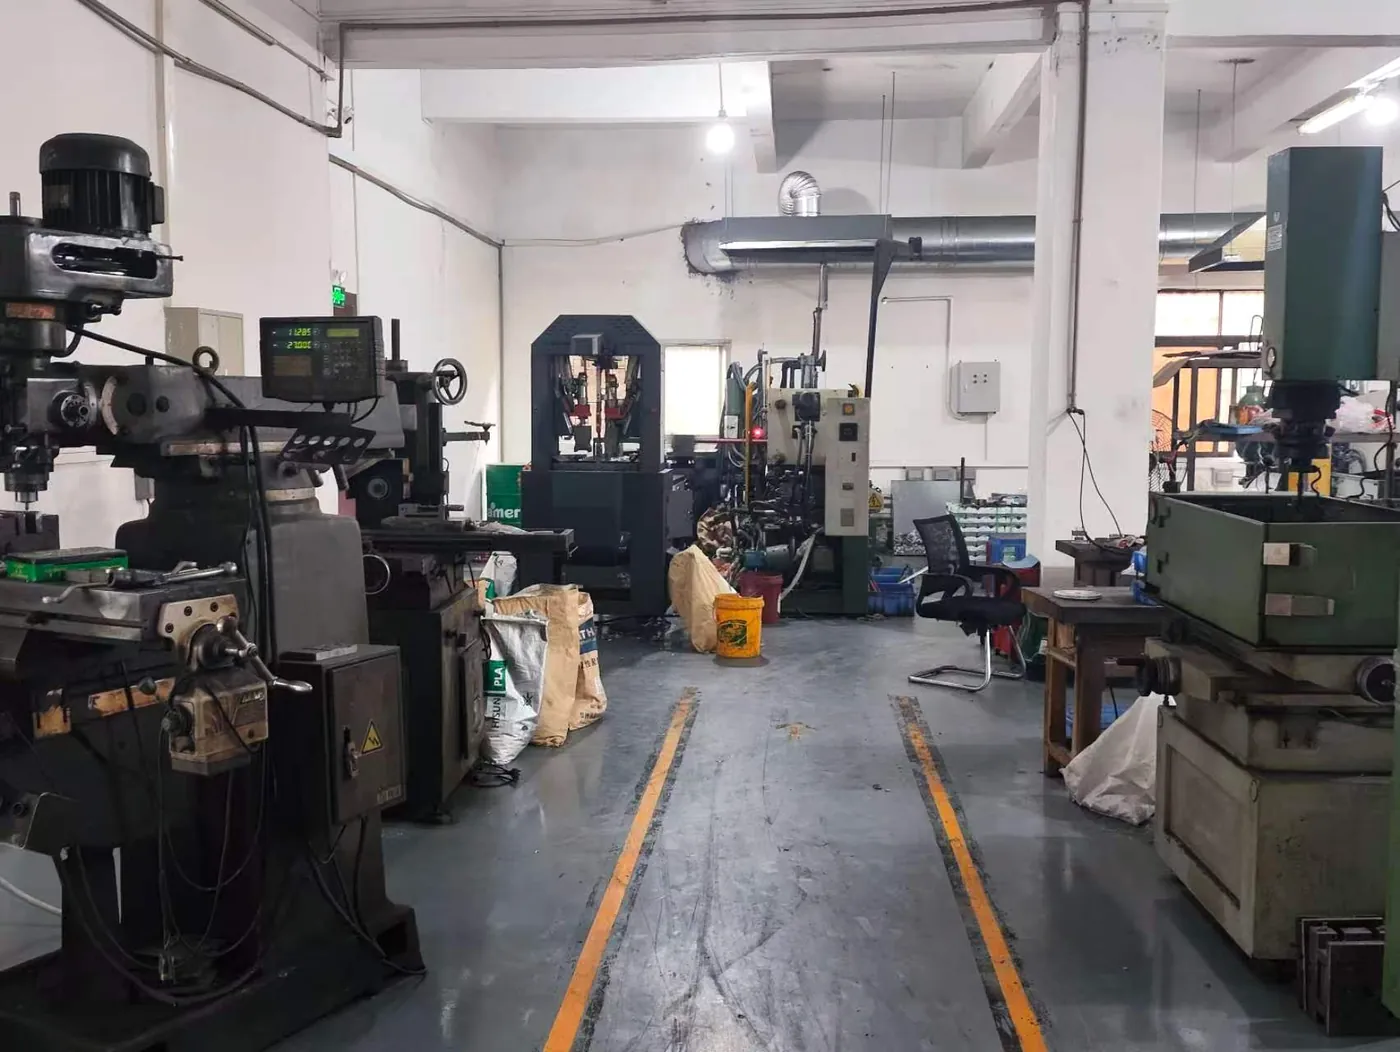
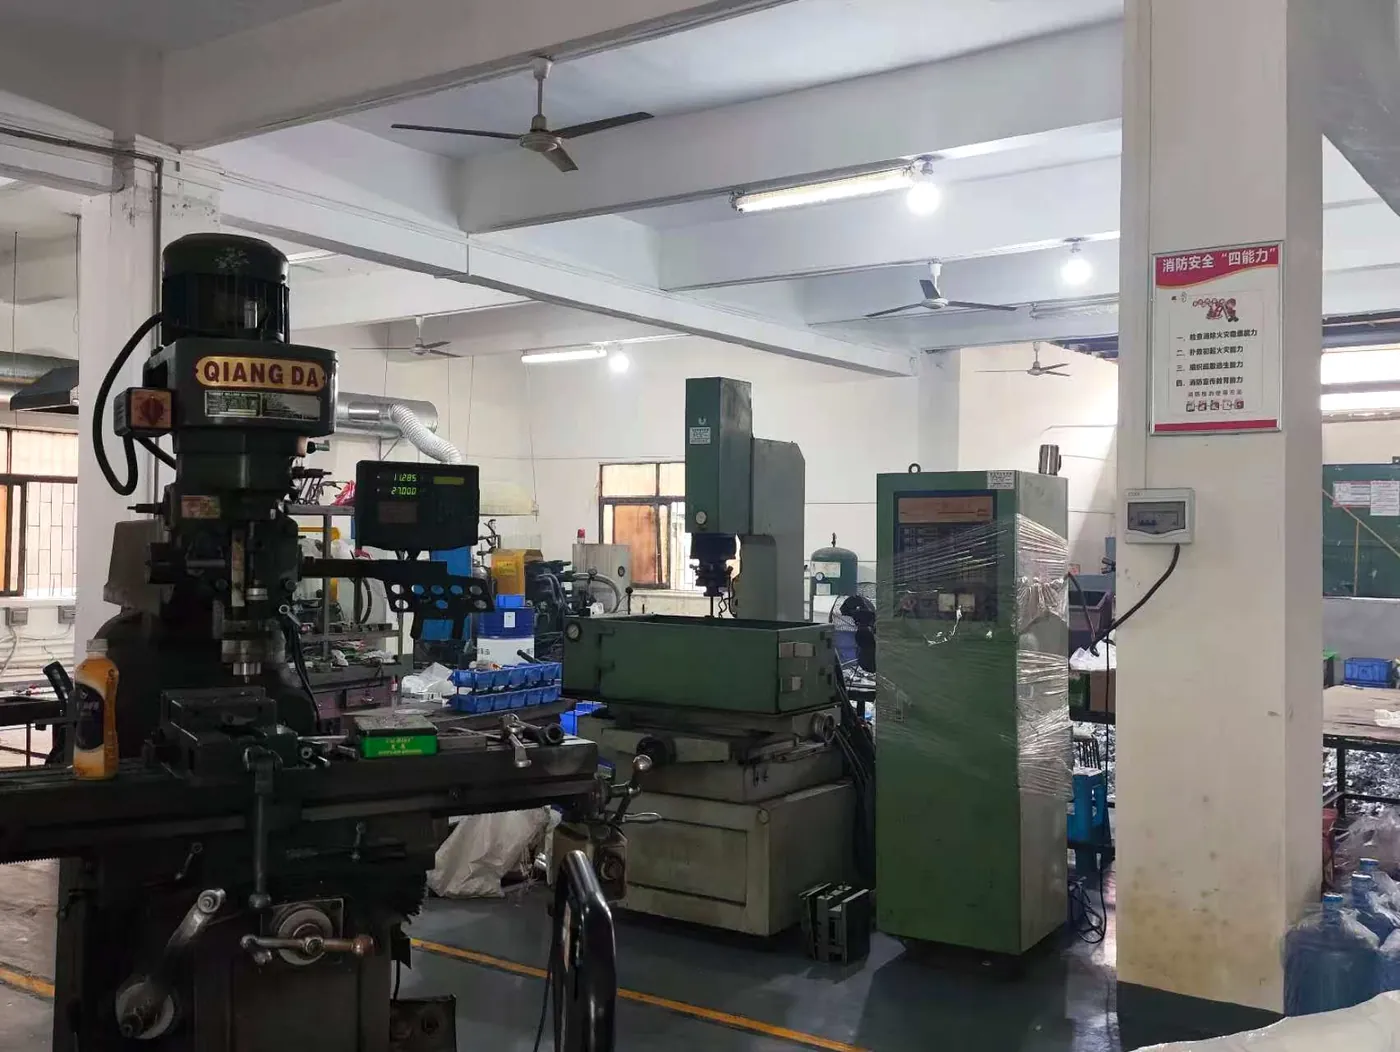
El molde determina la forma, las dimensiones y el detalle de la superficie de un broche. Máquinas Longde y reparaciones moldes de acero en la casa. Los grabadores CNC, molinos, máquinas de descarga eléctrica y prensas de perforación nos permiten hacer, modificar y reparar moldes en una sola tienda.
Las máquinas de grabado CNC cortan y terminan las cavidades. El mecanizado por descarga eléctrica alcanza esquinas estrechas y pequeños detalles. Los molinos y las prensas de perforación se utilizan para bases de moldes, insertos y reparaciones. El taller puede manejar el trabajo desde el mecanizado en bruto hasta el ajuste de las mitades del molde.
La sala de moldes almacena moldes de acero utilizados, que están dispuestos en los estantes. Indica qué estilos y estructuras se han hecho, y estos artículos permanecen en los estantes. Al revisar pedidos o realizar cambios en los diseños, la fábrica puede recuperar moldes viejos para compararlos y determinar si es necesario repararlos o volver a moldearlos, lo que reduce el tiempo requerido para el remoldeo.
La sala de moldes está dispuesta de manera compacta según el tipo de equipo. Los trabajadores de moldes pueden moverse entre varias máquinas con distancias cortas. Si se encuentran problemas durante la prueba de molde, pueden regresar a la sala de moldes para su manejo inmediato.
04Fundición a presión
El molde entra en la máquina y las piezas en bruto salen unidas al canal de colada.
La fundición a presión se refiere al proceso de inyectar líquido de aleación de zinc en una cavidad de molde de acero. Después del enfriamiento, se obtienen las piezas acabadas. Después de que se configura el molde y se completa el moldeo de prueba, se confirman la apariencia y las dimensiones, y luego comienza la producción continua.
Presión de fundición a presión determina la condición superficial de la pieza en bruto. Si la superficie es brillante, libre de marcas de agua y agujeros de arena se puede ver en la etapa en blanco. La estabilidad de la temperatura del material, la temperatura del molde y los parámetros de inyección afectan directamente a la tasa de rendimiento de los procesos posteriores de molienda y galvanoplastia.
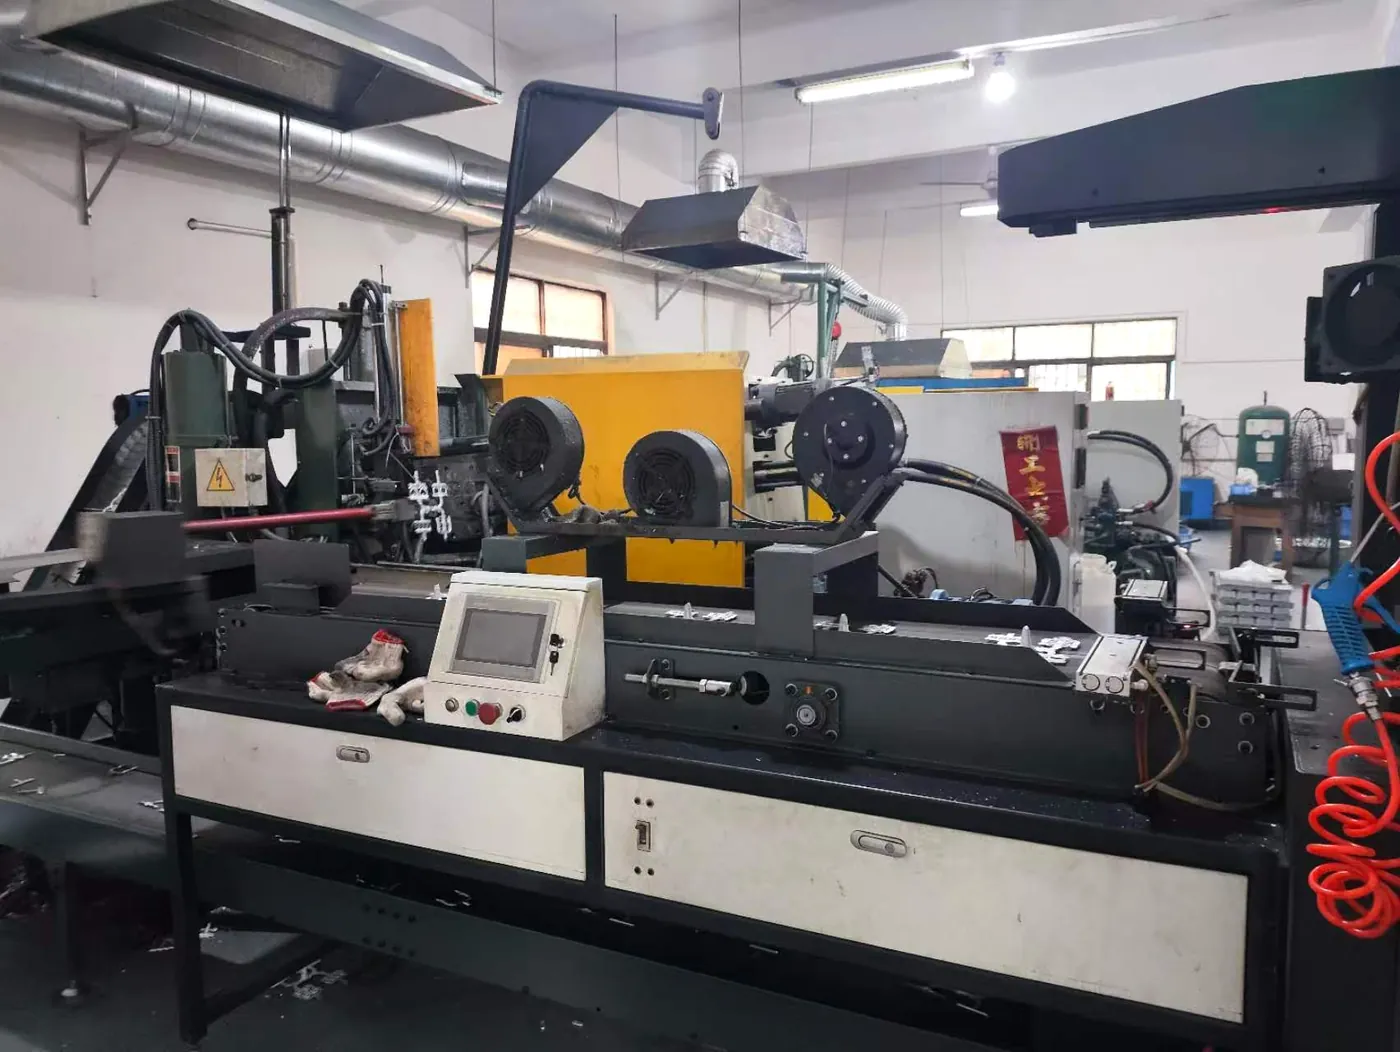
En el área de fundición a presión, se utilizan máquinas automáticas de fundición a presión. El ajuste de los parámetros y el manejo de las excepciones son responsabilidad del personal en servicio. Cuando el equipo está funcionando continuamente, la temperatura cerca de los moldes y las tuberías de material es relativamente alta. El taller utiliza los conductos de escape superiores para eliminar el aire caliente.
La calidad de la fundición a presión no está determinada únicamente por el tonelaje del equipo. La densidad de las piezas del molde, su estabilidad dimensional y los defectos de la superficie afectan la cantidad de reprocesado requerido en los procesos posteriores, así como la resistencia del producto final.
05Clasificación y corte de bebederos
La forma en que se desengancha el canal de colada puede afectar el borde y la superficie del elemento de fijación decorativo.
Después de la fundición a presión, las piezas en bruto todavía están conectadas al rodete de fundición y al rodete. El método de retirar la guía de colada puede afectar al borde y a la superficie de los sujetadores decorativos. La fábrica utiliza la operación manual para separar cada pieza individualmente.
La separación manual es más lenta que el recorte de la máquina, pero le da al operador el control sobre la fuerza. El exceso de fuerza puede deformar el broche. Muy poco puede dejar material de canal de colada que toma más tiempo para eliminar durante el acabado. Los trabajadores también clasifican los espacios en blanco visiblemente defectuosos antes de seguir adelante.
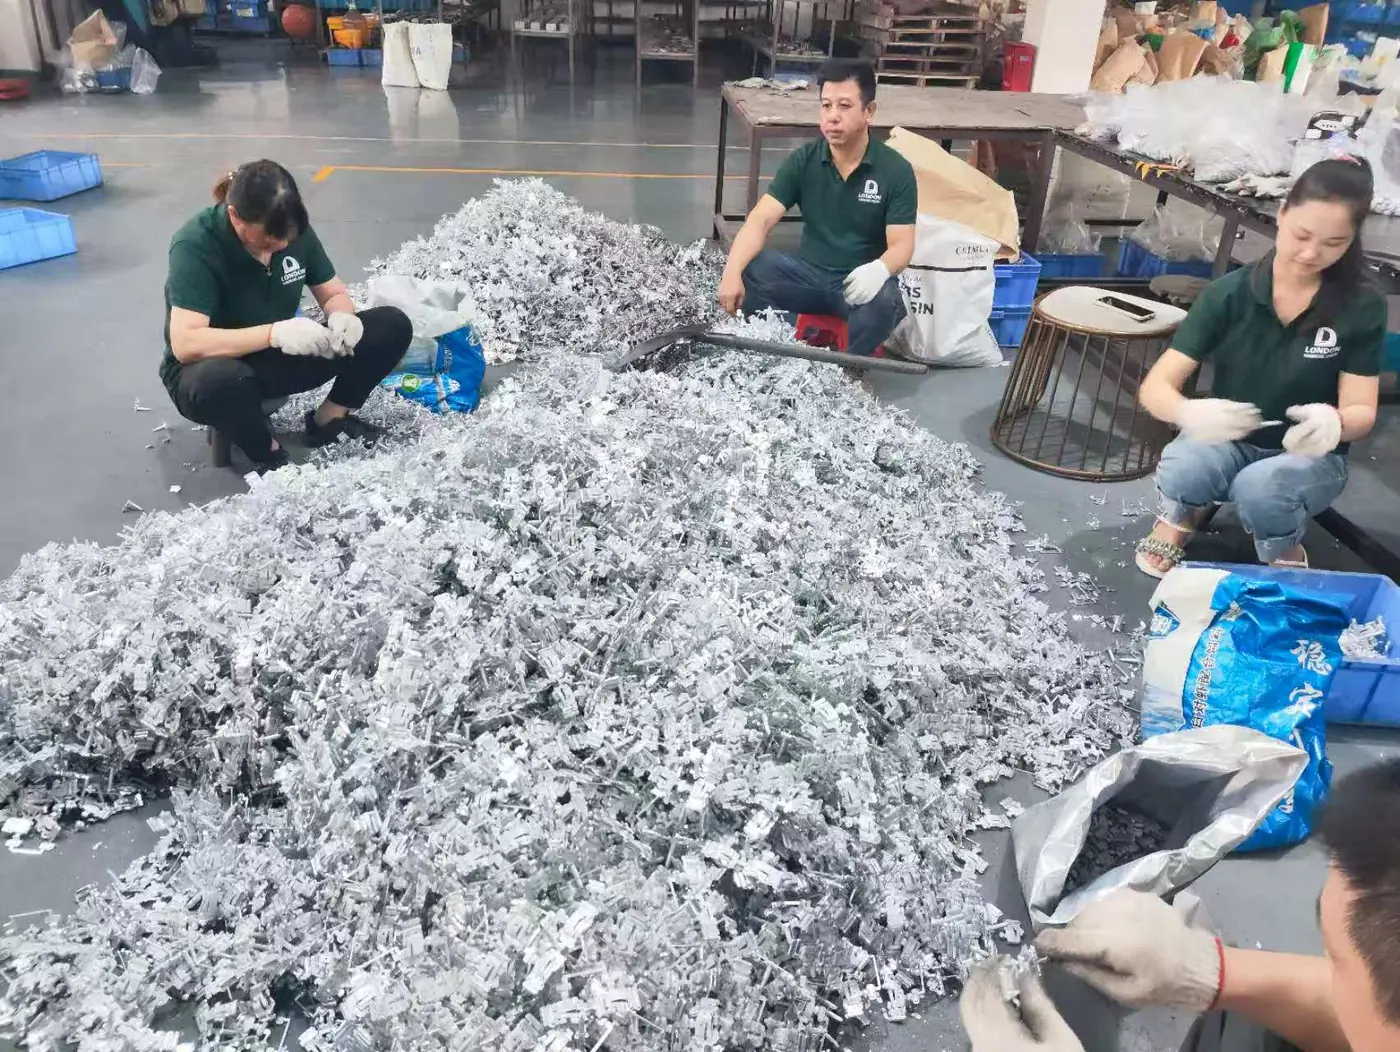
Este proceso requiere competencia. Con un gran número de piezas en bruto y formas similares, los trabajadores deben identificar rápidamente las ubicaciones de las guías de colada y los defectos superficiales entre una pila de piezas en bruto, al tiempo que controlan la fuerza aplicada con sus manos.
Para grandes cantidades de piezas en bruto, es conveniente extenderlas para su clasificación, lo que permite la inspección y el envasado individual. El canal de colada y los productos terminados se envasan en bolsos separadas para evitar la mezcla. La eficacia de la clasificación afecta directamente la uniformidad y la calidad de la superficie del proceso de molienda posterior.
06Desbarbado en tambor
La molienda elimina las rebabas en las líneas y bordes del molde, preparando la superficie para un tratamiento adicional.
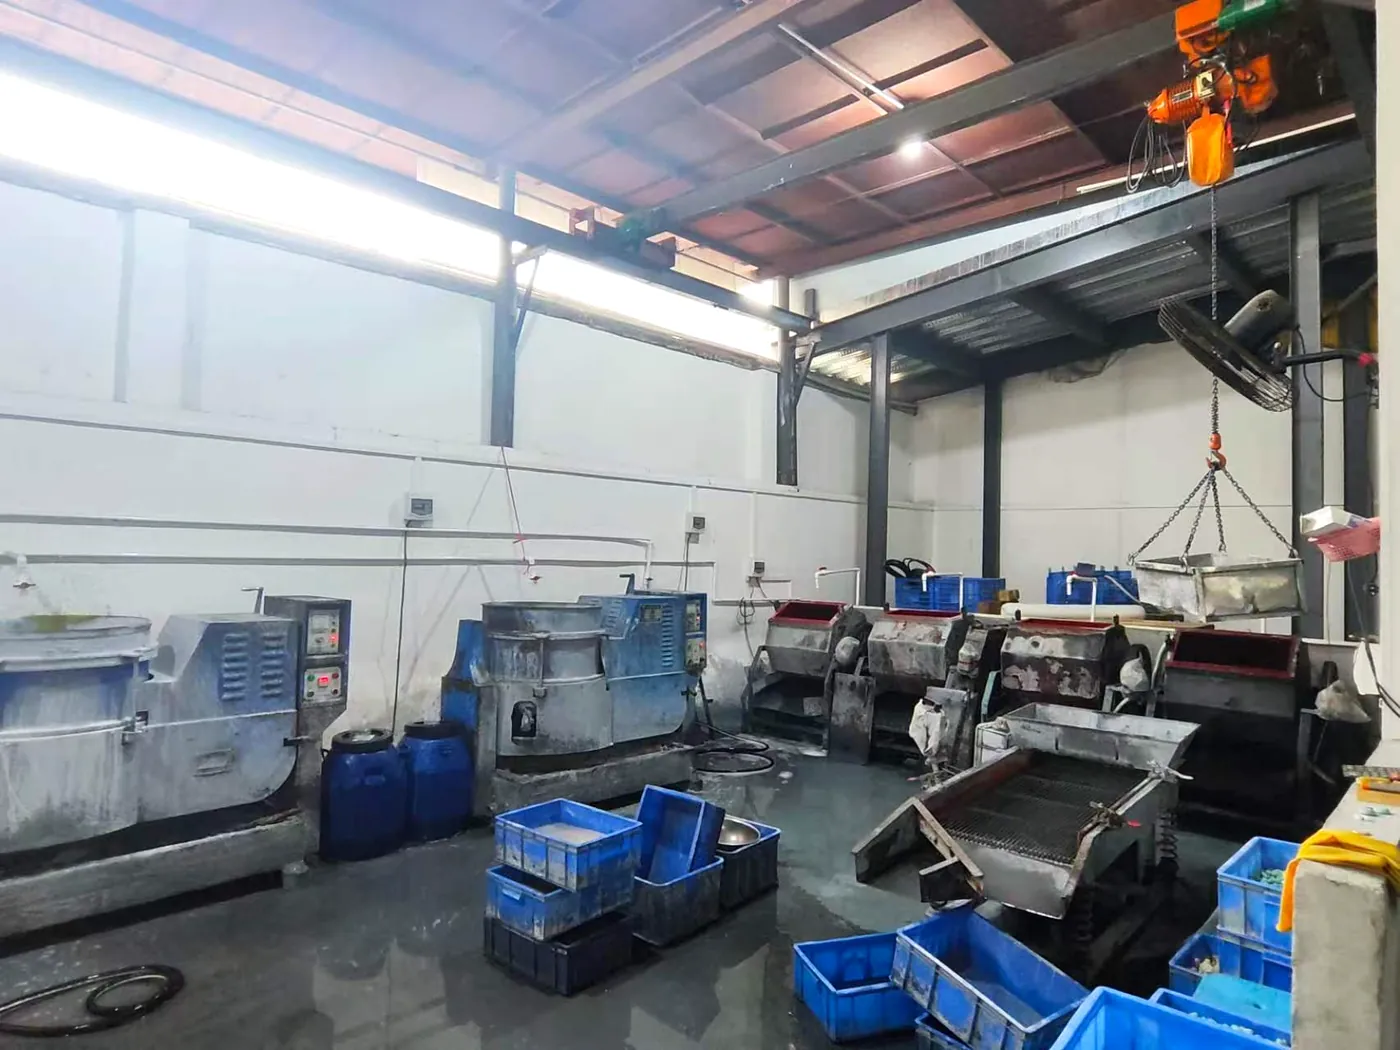
El tratamiento de molienda reduce las rebabas en las líneas y bordes de fundición a presión. Un rodillo se llena con piedras de molienda, fluido de molienda, agente de limpieza y agua. La pieza en bruto entra en contacto con el abrasivo durante el laminado, haciendo que los bordes sean gradualmente más suaves.
El tamaño de las piedras de molienda y el tiempo de molienda se ajustan de acuerdo con el producto. Para botones decorativos con estructuras finas y altos requisitos de superficie, un tiempo de pulido demasiado largo puede dañar los detalles; si el tiempo es insuficiente, las líneas de unión no se pueden eliminar. Este proceso se basa en la experiencia, así como en la comparación de muestras.
La molienda es un proceso húmedo. El piso del taller se mantiene húmedo todo el tiempo. El equipo y las cajas de transferencia se gestionan en la zona húmeda. Las partes molidas deben limpiarse a fondo para evitar que el fluido de molienda y los abrasivos se lleven a procesos posteriores.
El área de molienda se eleva mediante un polipasto eléctrico para transportar la tolva llena de piezas en bruto, lo que reduce la necesidad de manipulación manual. El pulido determina la sensación de los bordes decorativos del botón y también afecta la suavidad de la superficie antes de la galvanoplastia. La molienda desigual puede conducir a patrones ondulados o picaduras después de la galvanoplastia.
07Montaje manual
Los resortes, sujetadores y conectores se ensamblan en estaciones de trabajo pequeñas.
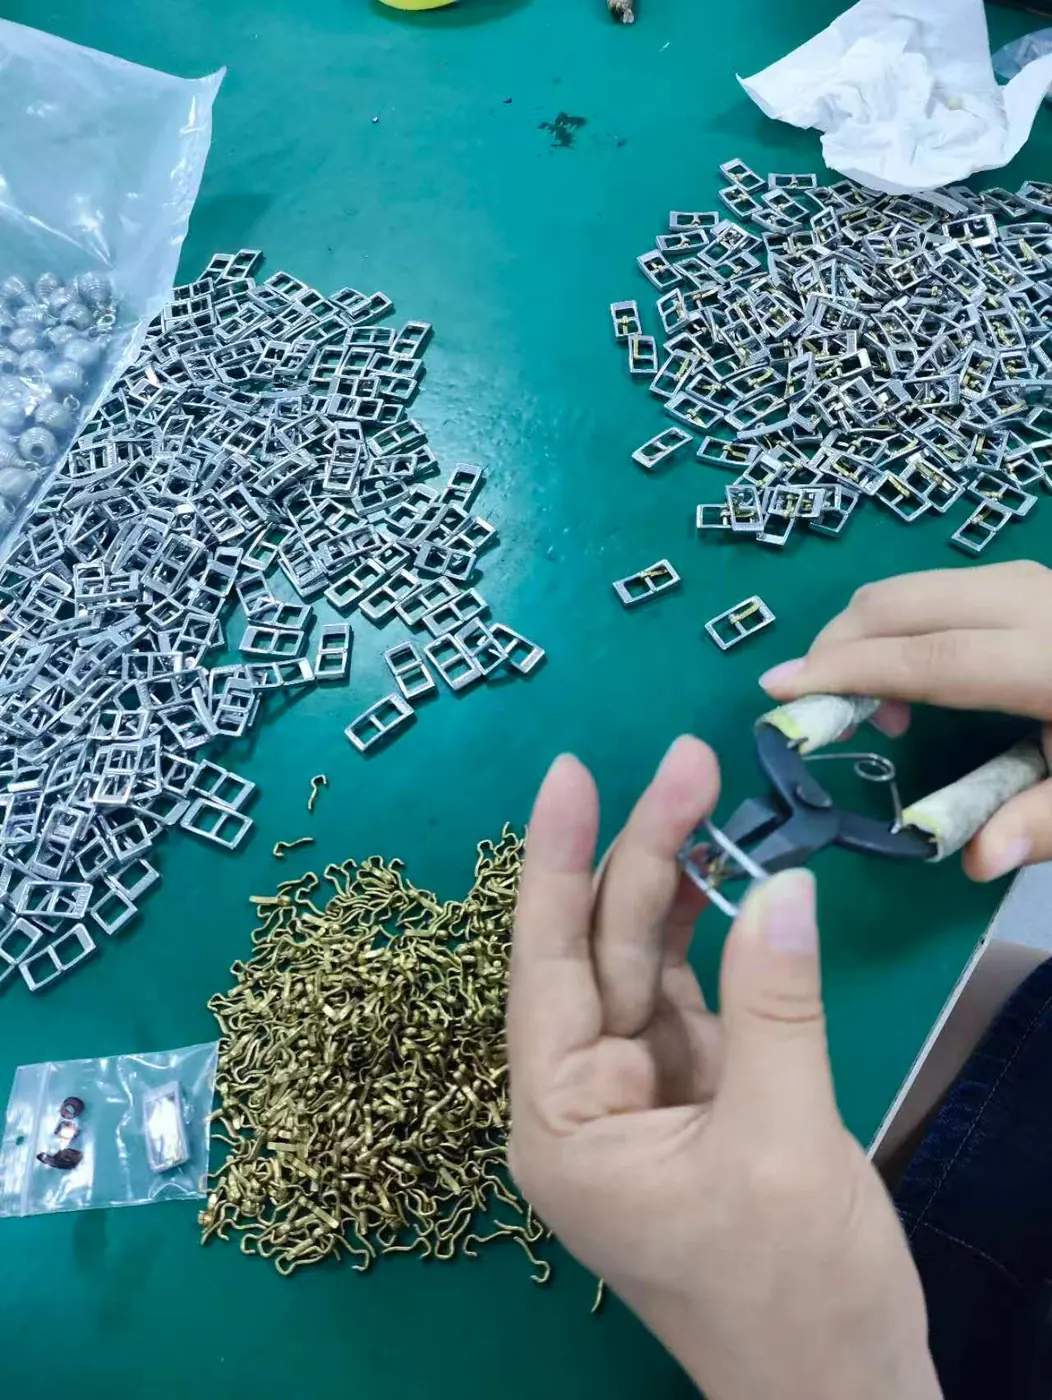
Algunas hebillas decorativas consisten en múltiples partes. Los resortes, sujetadores y conectores deben ensamblarse en la estación de ensamblaje. Debido al espacio de montaje limitado, es fácil que las piezas se instalen en la dirección incorrecta. Actualmente, este proceso se completa manualmente.
El proceso de montaje no es rápido, pero la variedad de productos es flexible. Con el mismo banco de trabajo, al cambiar los materiales y las herramientas, se pueden usar diferentes combinaciones de componentes. Esta disposición es más adecuada para lotes pequeños y pedidos de varios estilos.
Durante el proceso de montaje, los trabajadores verificarán manualmente si faltan piezas y si los resortes están en su lugar. La calidad del ensamblaje afecta si el producto terminado se puede abrir y cerrar correctamente y si la fuerza se distribuye uniformemente. La fábrica coloca estas piezas de ensamblaje en estaciones de trabajo manuales y organiza al personal en lotes de acuerdo con los pedidos.
Estas estaciones de trabajo no tienen equipos automatizados; dependen de alicates, cajas de piezas y las manos de los trabajadores. El valor del montaje manual radica en la capacidad de realizar tareas en pequeños lotes, y no hay necesidad de reprogramar el equipo durante los cambios de modelo.
08Control de calidad
La superficie, la estructura y la función se inspeccionan individualmente en áreas separadas.
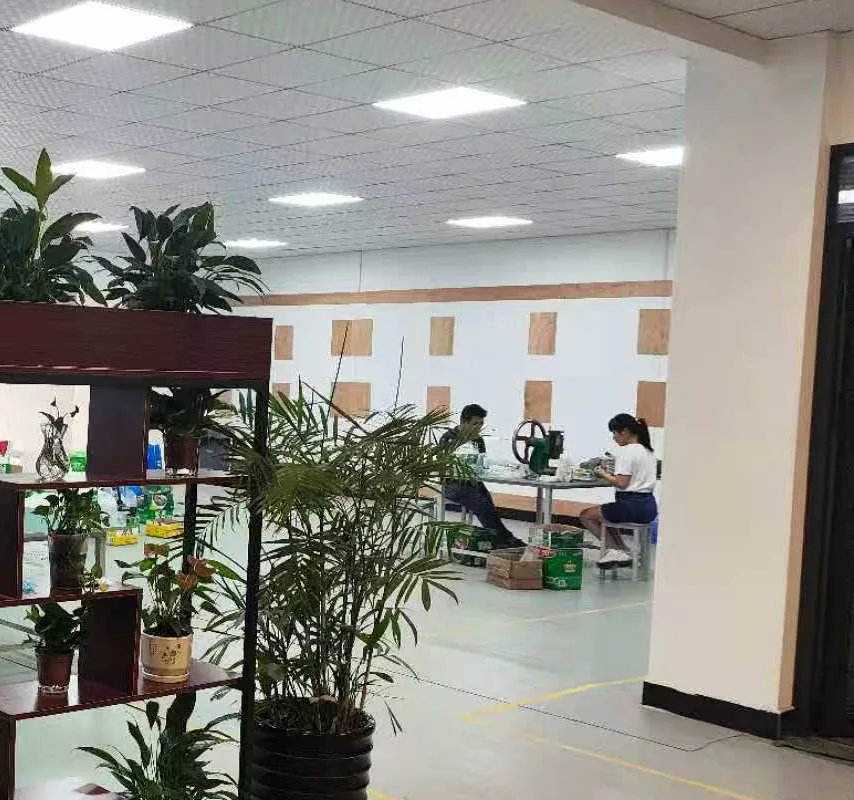
El área de inspección se encuentra en el centro del taller. Hay una fila de plantas verdes en la entrada, y el banco de trabajo está en el lado interno, separado de las áreas donde se producen los procesos de fundición a presión y molienda, que son propensos al aceite y la humedad. Los artículos a inspeccionar se presentan en una mesa larga, y los trabajadores examinan la superficie y la estructura de cada artículo.
La inspección incluye la comprobación de arañazos superficiales, burbujas de galvanoplastia, integridad estructural y estado funcional. Cuando se encuentran productos defectuosos, deben separarse por tipo de defecto para facilitar la reparación o eliminación posterior.
El área de inspección se ilumina con luz blanca y las superficies de trabajo se mantienen limpias. Los pequeños arañazos y las diferencias de color son más fáciles de notar. Los sujetadores comprobados se colocan por separado de acuerdo con los resultados, para evitar que los buenos productos se mezclen con los defectuosos.
La inspección de calidad se realiza al final del proceso de producción. Su función es identificar problemas con la superficie y la funcionalidad, evitando que los problemas se descubran solo cuando todo el lote llegue a los clientes. La fábrica utiliza la inspección manual para cada artículo individual, y cualquier problema se maneja dentro de la fábrica.
09Sala de muestras y almacén
Las muestras, las materias primas y los envases se almacenan por separado. Todos los procedimientos de procesamiento y envío de pedidos comienzan desde aquí.
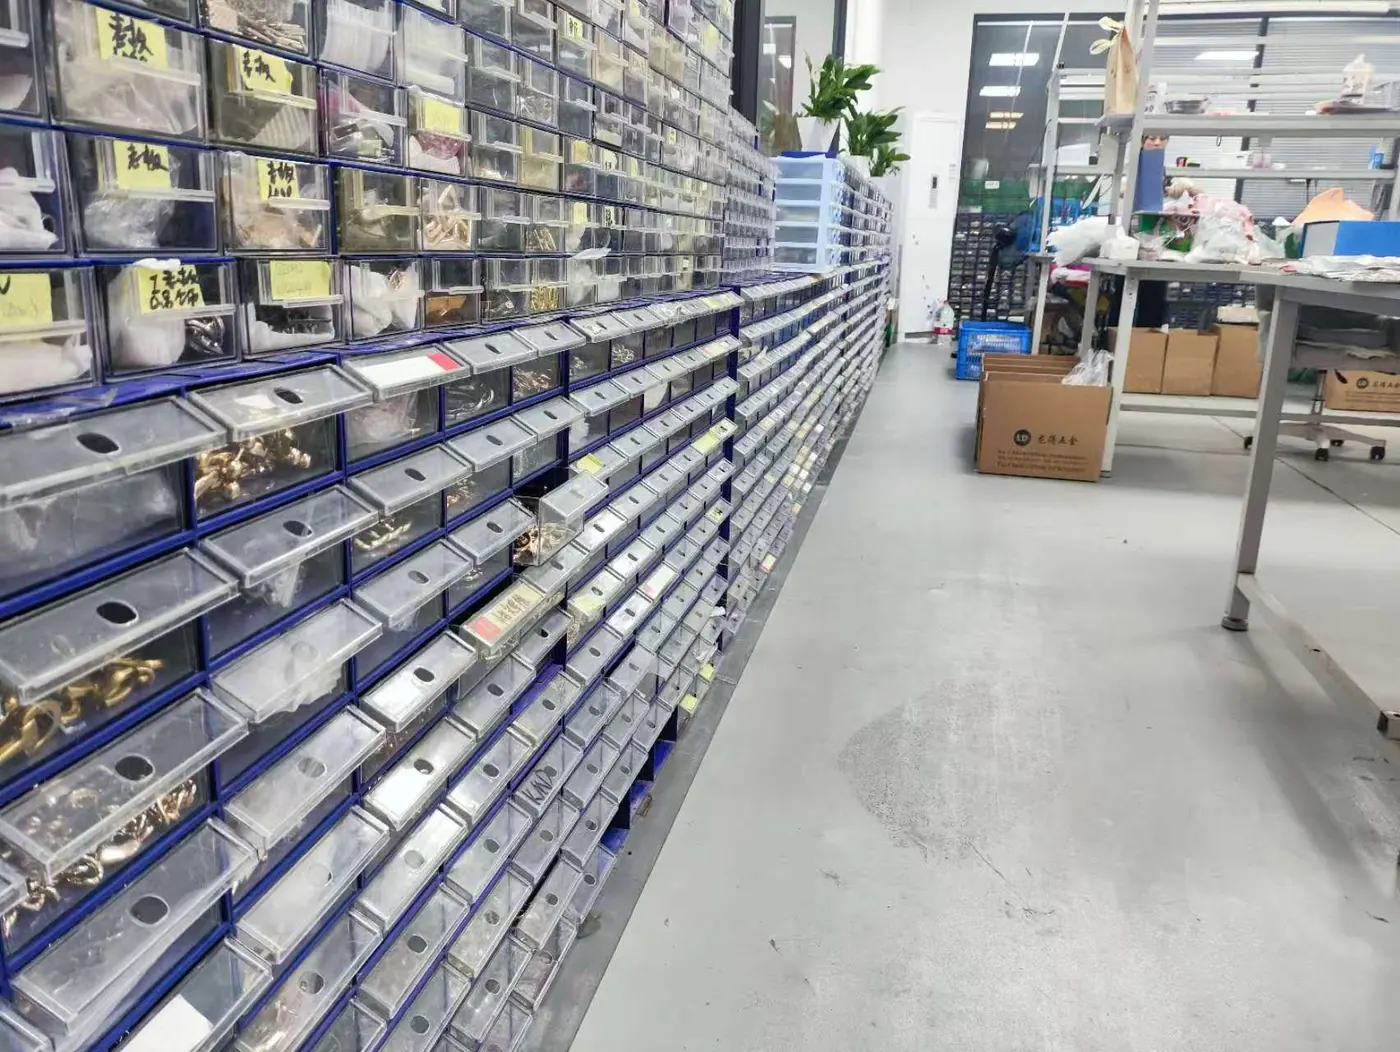
La sala de muestras almacena botones decorativos, cadenas y accesorios por estilo. Hay etiquetas manuscritas en el exterior de las cajas. Al revisar muestras o desarrollar estilos similares, la sala de muestras sirve como la referencia más directa dentro de la fábrica.
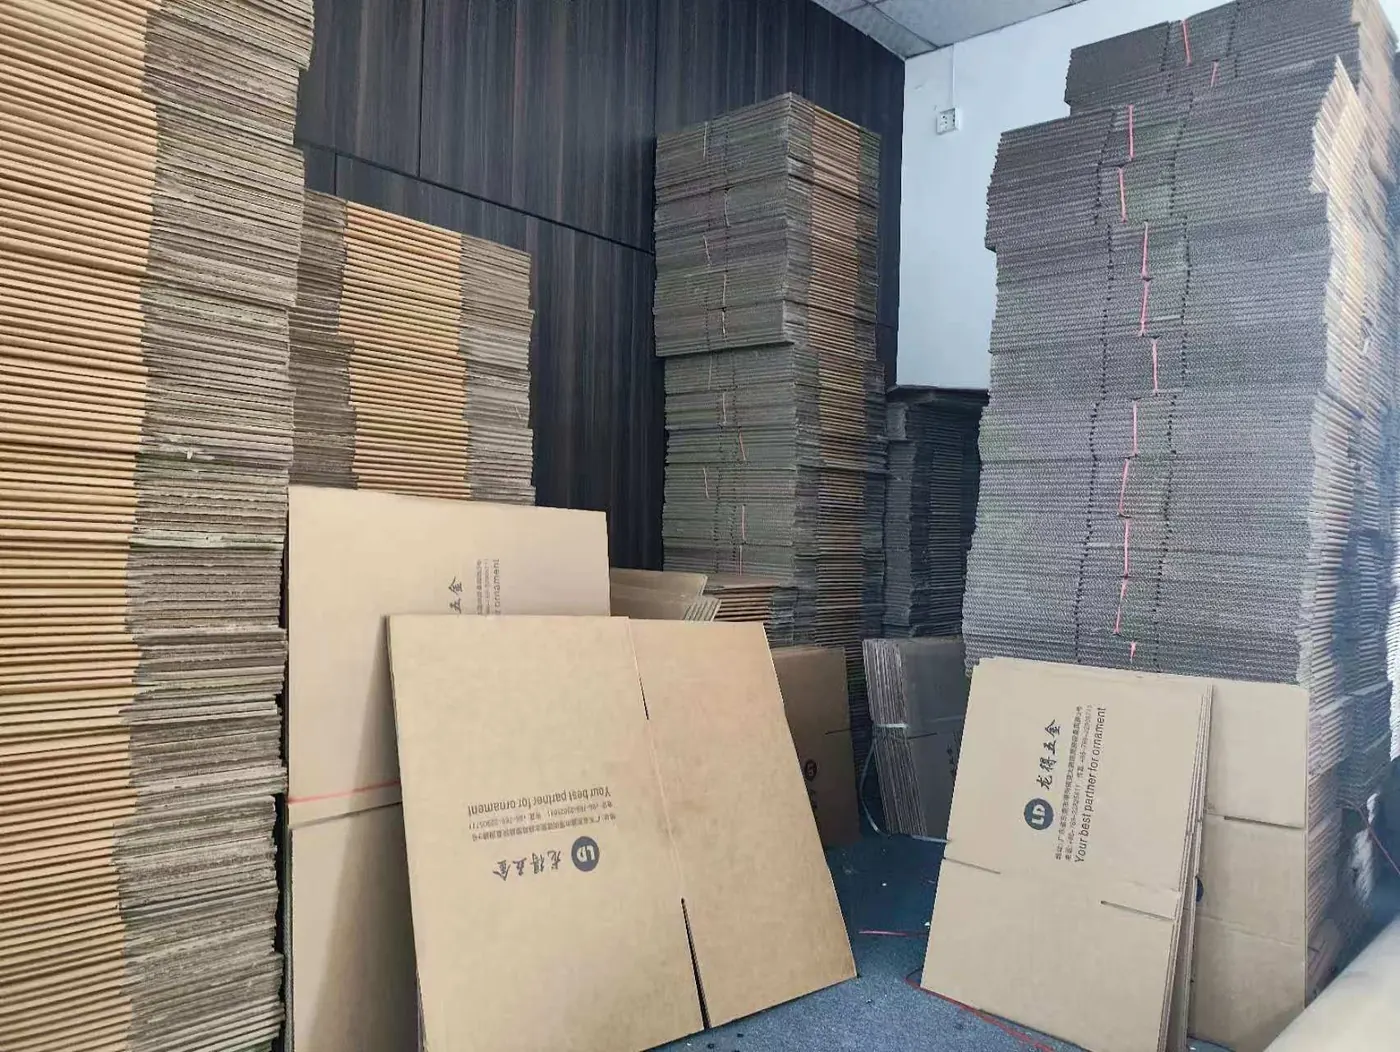
Los productos semiacabados después de la fundición a presión se almacenan en el contenedor de material. Las cajas de transferencia se apilan capa por capa y se separan por estilo. Las cajas de cartón terminadas se almacenan en el área de material de embalaje. Las cajas están impresas con el logotipo de la empresa, y los diferentes tamaños se almacenan por separado.
Las muestras, las materias primas y los envases se almacenan por separado. Se pueden recuperar por región antes de ser enviados. El almacén no participa directamente en el procesamiento, pero afecta la velocidad de reposición, procesamiento de pedidos y envío.
Si hay referencias entre salas de muestras y almacenes, y si el embalaje puede mantenerse durante el envío.
Actualizado:
¿Qué puedes comprobar durante la visita a la fábrica?
Mire el taller, centrándose en si el equipo está funcionando, si los procesos son continuos y si hay etiquetas para materiales y productos semiacabados. El área del edificio de la fábrica y su decoración no indican estos aspectos.
Las materias primas, moldes, fundición a presión, molienda, ensamblaje, inspección de calidad y almacenamiento para "Longde Hardware" se encuentran dentro de la fábrica. Los clientes pueden comprobar cada etapa del proceso de producción en secuencia a su llegada a la fábrica.
Si necesita verificar un determinado proceso, tratamiento de superficie o tipo de estructura, puede traer los dibujos y la cantidad. Para obtener instrucciones de proceso más detalladas, consulte...Proceso de producción de accesorios metálicos.
SIGUIENTE / Continuar para aprender más
¿Desea verificar un determinado proceso o equipo?
Por favor traiga los dibujos, la cantidad y los requisitos de superficie. Responderemos basándonos en la situación real.
Contacto y cotizaciones