longde / estándares de inspección
Normas de control de calidad
de Longde Hardware
Compruebe el acabado, ajuste y cierre
Un broche terminado debe coincidir con el color aprobado, tener bordes lisos, ajustarse a su punto de montaje y cerrarse sin problemas. Longde Hardware inspecciona la apariencia, las dimensiones, la función y el acabado contra dibujos y una muestra de preproducción firmada por el cliente.
Las piezas con arañazos visibles vuelven para volver a trabajar. Se miden las posiciones de los agujeros y las características de acoplamiento, y las piezas chapadas se someten a las pruebas de confiabilidad aplicables antes del envío.
Ver el proceso de inspección y las normas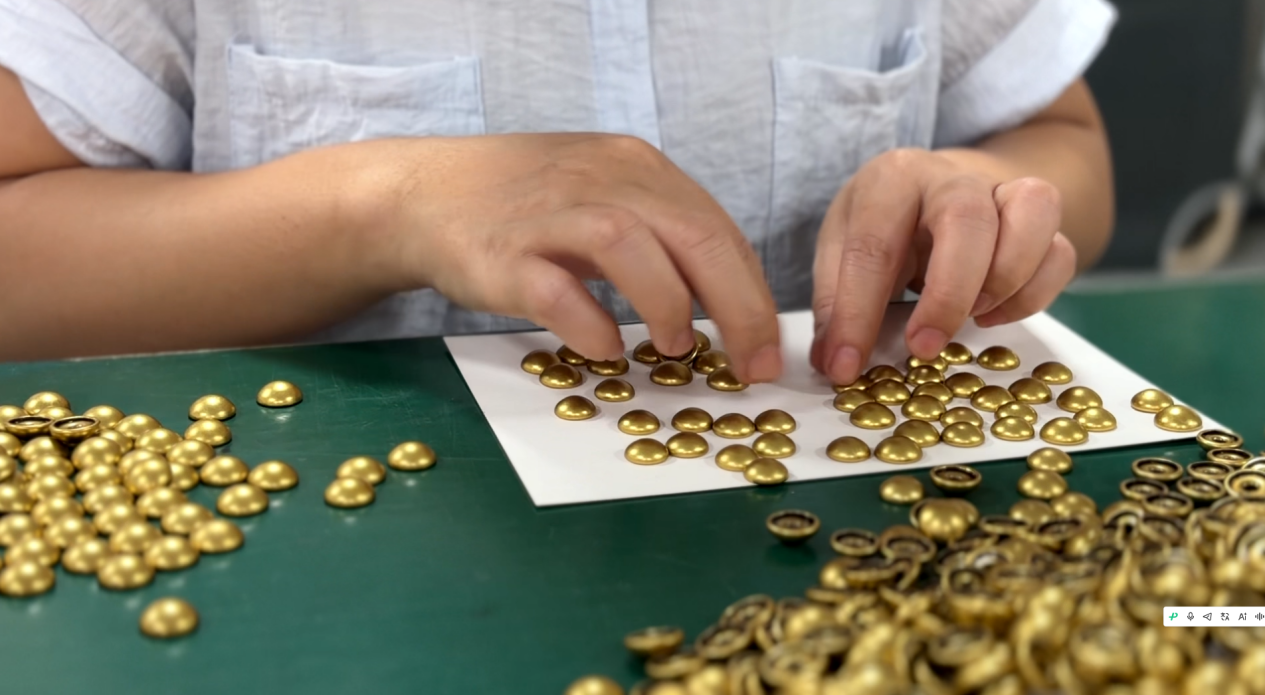
01Aprobación de muestras e inspección por etapas
Una muestra aprobada da a ambas partes la misma referencia de aceptación.
Antes de la producción, Longde Hardware hace una muestra de referencia para que el cliente firme y apruebe. La muestra establece la apariencia, el color y la referencia de mano de obra. Los dibujos y archivos 3D identifican las dimensiones y la construcción. Documentamos los requisitos especiales del cliente en los criterios de inspección.
La inspección cubre los materiales entrantes, la producción, los productos terminados y los envíos. Utiliza muestras de referencia aprobadas, pruebas físicas y químicas, muestreo AQL y trazabilidad. Cada etapa comprueba diferentes elementos para que los problemas puedan ser rastreados.
- IQCInspección de entrada
- Compruebe los materiales y componentes que entran en producción.
- IPQCInspección en proceso
- Compruebe las piezas durante el procesamiento.
- FQCInspección de productos terminados
- Verifique la apariencia, las dimensiones y la función de las piezas terminadas.
- OQCInspección saliente
- Verifique cada lote saliente con el plan de muestreo acordado.
AQL se utiliza para el muestreo de aceptación de lotes. Confirmar el tamaño de la muestra, el nivel de inspección y los criterios de aceptación por pedido. Los controles en esta página son típicos. Los controles aplicables dependen de la muestra aprobada, los dibujos y los requisitos acordados.
02Normas de inspección visual
Separar las piezas con arañazos visibles
El frente de un broche, el logotipo y las principales superficies visibles afectan la apariencia del artículo terminado. Longde comprueba cada una de estas áreas. Incluso los pequeños arañazos requieren reelaboración si son visibles a simple vista.
Revise la parte posterior para ver si tiene rebabas afiladas y revestimiento despegado, incluso cuando esté oculto. Los bordes lisos son importantes tanto durante el montaje como durante el uso.
| Área de inspección | Criterios de aceptación |
|---|---|
| Superficies visibles frontales y principales | Rechazar agujeros, poros de gas, grietas, marcas de flujo, cierres en frío, distorsión, arañazos visibles y bordes astillados. Un cierre en frío es una costura formada cuando los flujos de metal no se fusionan por completo. |
| Superficies chapadas | Rechazar el material de base expuesto, amarilleo, ennegrecimiento, huellas dactilares, manchas, picaduras, ampollas y descamación. |
| Logotipos y letras | Las letras deben tener trazos completos, sin distorsión ni rebabas, y una profundidad constante. |
| Color dentro de mucho | Haga coincidir el color con la muestra aprobada. Acordar la variación permitida y los criterios de evaluación dentro de un lote como parte de la aprobación de la muestra. |
| Espalda y bordes | Compruebe si hay rebabas afiladas y revestimiento de pelado. |
03Normas de inspección dimensional y funcional
Compruebe las dimensiones del montaje y la función de cierre
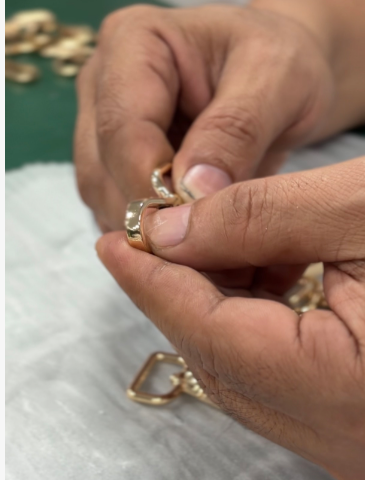
Las posiciones de los agujeros y las características de acoplamiento determinan si el broche encaja. Inspeccione los dibujos y archivos 3D aprobados. La desviación absoluta debe ser inferior a 0,10 mm para las dimensiones críticas de montaje y inferior a 0,20 mm para las dimensiones cosméticas no críticas.
Compruebe las hebillas, los ganchos de presión, los clips de resorte y las cerraduras de giro para un funcionamiento suave, incluso la fuerza del resorte, la unión y la holgura. Deben permanecer funcionales después de 100 ciclos de apertura y cierre.
- Dimensiones de montaje
- Inspeccione las posiciones de los orificios y las características de acoplamiento como dimensiones críticas.
- Función de cierre
- El cierre debe moverse suavemente con una fuerza de resorte uniforme y permanecer funcional después de 100 ciclos.
- Prueba de tracción
- Prueba según las especificaciones del cliente. Un requisito común para los cierres de bolsa es de al menos 15 kgf, sin deformación, falla de la articulación o desacoplamiento después de la prueba.
Confirme la fuerza de tracción y las condiciones de prueba para la construcción, el uso previsto y las especificaciones del cliente. Un requisito de tracción común para los cierres de bolsa es 15 kgf.
04Normas de durabilidad del recubrimiento y del acabado
Comprobación de espesor, adherencia y resistencia a la corrosión
Más allá del brillo, comprobar el espesor del chapado, la adhesión y el rendimiento bajo niebla salina y abrasión. Los acabados recubiertos por pulverización y horneados también tienen requisitos de adhesión.
| Ensayo | Método y requisitos | Aplicabilidad |
|---|---|---|
| Espesor de recubrimiento | Medir el grosor por fluorescencia de rayos X (XRF). Para la galvanoplastia de bastidor estándar, la capa inferior de níquel debe ser de al menos 5 · m. Confirme la especificación del proceso para la capa superior de 0,2 · 0,5 · m de tono dorado o metal. | Se aplica a la galjanoplastia estándar con un subpelo de níquel y un acabado dorado o gunmetal. |
| Adhesión | Verifique la adhesión con un corte transversal y una prueba de cinta. El recubrimiento no debe pelarse ni levantarse. Acordar el método de corte transversal y la calificación de aceptación para cada pedido. | Prueba de acabados horneados y rociados. GB/T 9286 o ASTM D3359 pueden ser acordados. Utilice los intervalos de corte y los criterios de calificación en el estándar seleccionado. |
| Spray de sal | La prueba de rutina utiliza una solución salina al 5% pulverizada en una cámara cerrada durante 24 horas. Inspeccione las manchas de óxido blanco y corrosión. | Acepta piezas sin manchas blancas de óxido o corrosión. Para pedidos más estrictos, pruebe las condiciones y la duración especificadas por el cliente. |
| Resistencia a la abrasión | Frote con un borrador durante 200 ciclos bajo una carga de 500 g. El sustrato no debe mostrarse a través y no debe haber un blanqueamiento significativo. | Para pedidos más estrictos, use las condiciones de prueba y la duración del cliente. |
Comprobaciones adicionales de la aleación de zinc
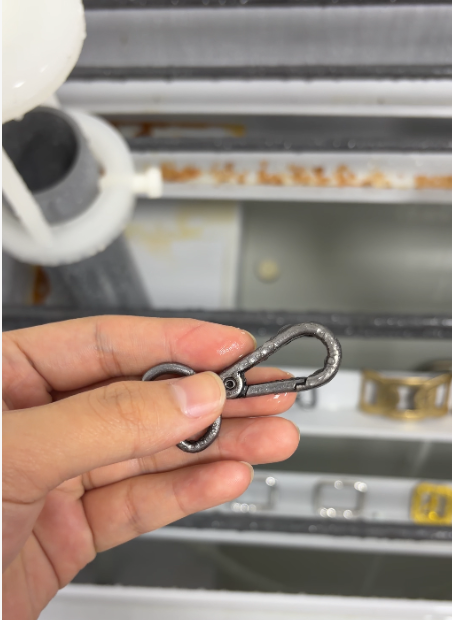
Los cierres de aleación de zinc pueden blanquear o corroer en el almacenamiento. Después del recubrimiento, Longde aplica una pulverización uniforme de laca protectora transparente y la trata térmicamente a 130 ° C. El control de calidad de la superficie incluye este paso de sellado y la verificación de la pulverización de sal.
Una prueba de niebla salina mide la resistencia a la corrosión en condiciones específicas. Los pedidos se pueden juzgar en función de las condiciones de prueba acordadas.
05Requisitos químicos
Las pruebas químicas dependen del uso previsto y los requisitos del cliente.
Las partes que entran en contacto directo y prolongado con la piel se evalúan para la liberación de níquel. Para las piezas sujetas al requisito de contacto prolongado con la piel establecido en el anexo XVII, entrada 27, el límite es de 0,5 μg/cm² por semana. Confirme el método de ensayo conforme a la norma EN 1811 u otra norma aplicable.
Los controles de materiales y componentes de Longde listan máximos de 90 ppm para plomo y 0,01% para cadmio. También se controlan el cromo hexavalente, el mercurio y el arsénico. Para los componentes de plástico, revise los ftalatos donde el cliente lo requiera. Los criterios de inspección enumeran un valor de control de no más del 0,1%. Confirmar las sustancias, materiales y métodos para el mercado objetivo y la especificación del cliente.
Estos valores provienen de los criterios de inspección de Longde Hardware. Acordar las pruebas, las normas aplicables y los límites para el pedido específico.
Cómo se organizan las pruebas de terceros
Las pruebas químicas siguen los requisitos del cliente y generalmente se subcontratan a laboratorios como SGS, Bureau Veritas (BV), Intertek o CCIC. Las cotizaciones estándar generalmente excluyen estos costos. Confirme las pruebas y tarifas requeridas al solicitar una cotización.
Si los productos enviados para pruebas por el cliente fallan, Longde Hardware cubre el costo total de las nuevas pruebas. Los resultados se aplican al producto y lote identificados en el informe.
Requisitos de calidad para confirmar antes de ordenar
Junto con los dibujos y el uso previsto, identifique las principales superficies visibles, las referencias de color, los puntos de montaje, los requisitos de carga, el mercado objetivo y los informes requeridos. Estos requisitos afectan el procesamiento, las pruebas y los precios.
Ambas partes utilizan los mismos criterios de aceptación desde la aprobación de la muestra hasta el envío. Aumente los requisitos especiales de acabado, funcionales o de prueba durante la creación de prototipos para que puedan reflejarse en la muestra y los dibujos.
Métodos de ensayo y alcance:ASTM D3359 prueba de cinta para la adhesión de recubrimiento. Condiciones de restricción de la ECHA para compuestos de níquel y níquel.
Actualizado: