LONGDE / 「龙得五金」生产车间
生产车间展示
从原料进厂,
到成品出车间。
客户到厂考察,关心的是设备在不在厂里、工序连不连得起来、物料有没有人管。「龙得五金」的原料、制模、压铸、研磨、装配、品检和仓储都在厂内,按生产顺序走一遍,能看到一件饰扣从材料到成品经过哪些区域。
按区域往下看厂内实拍原料 / 制模 / 压铸 / 表面 / 装配 / 品检
01厂区入口
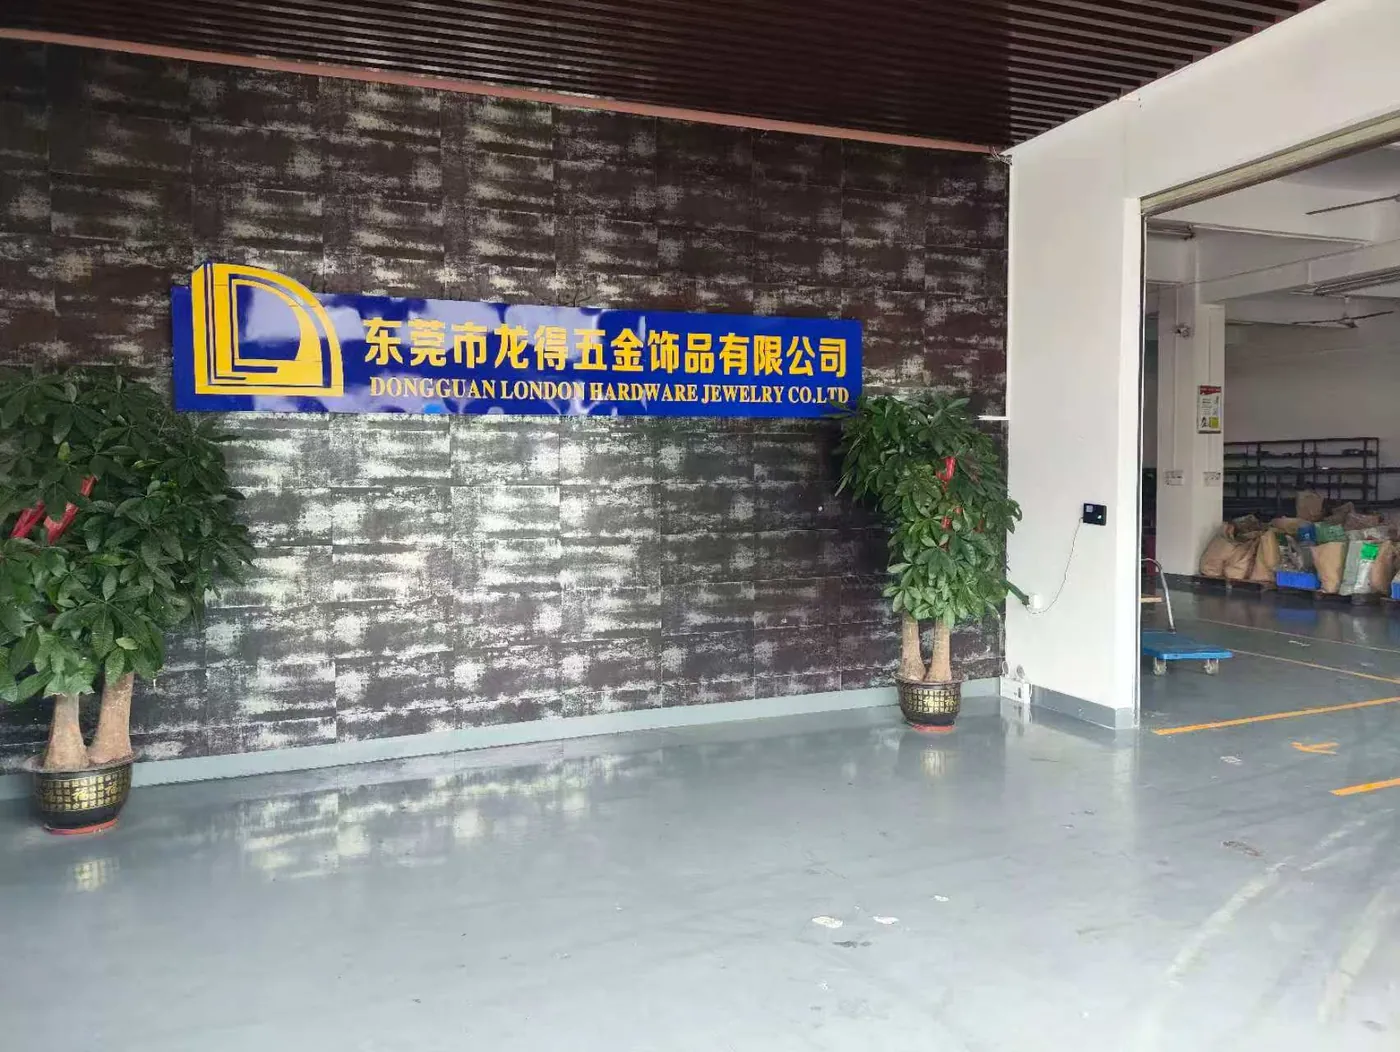
进门就是生产区,物料和人员从这里进出。
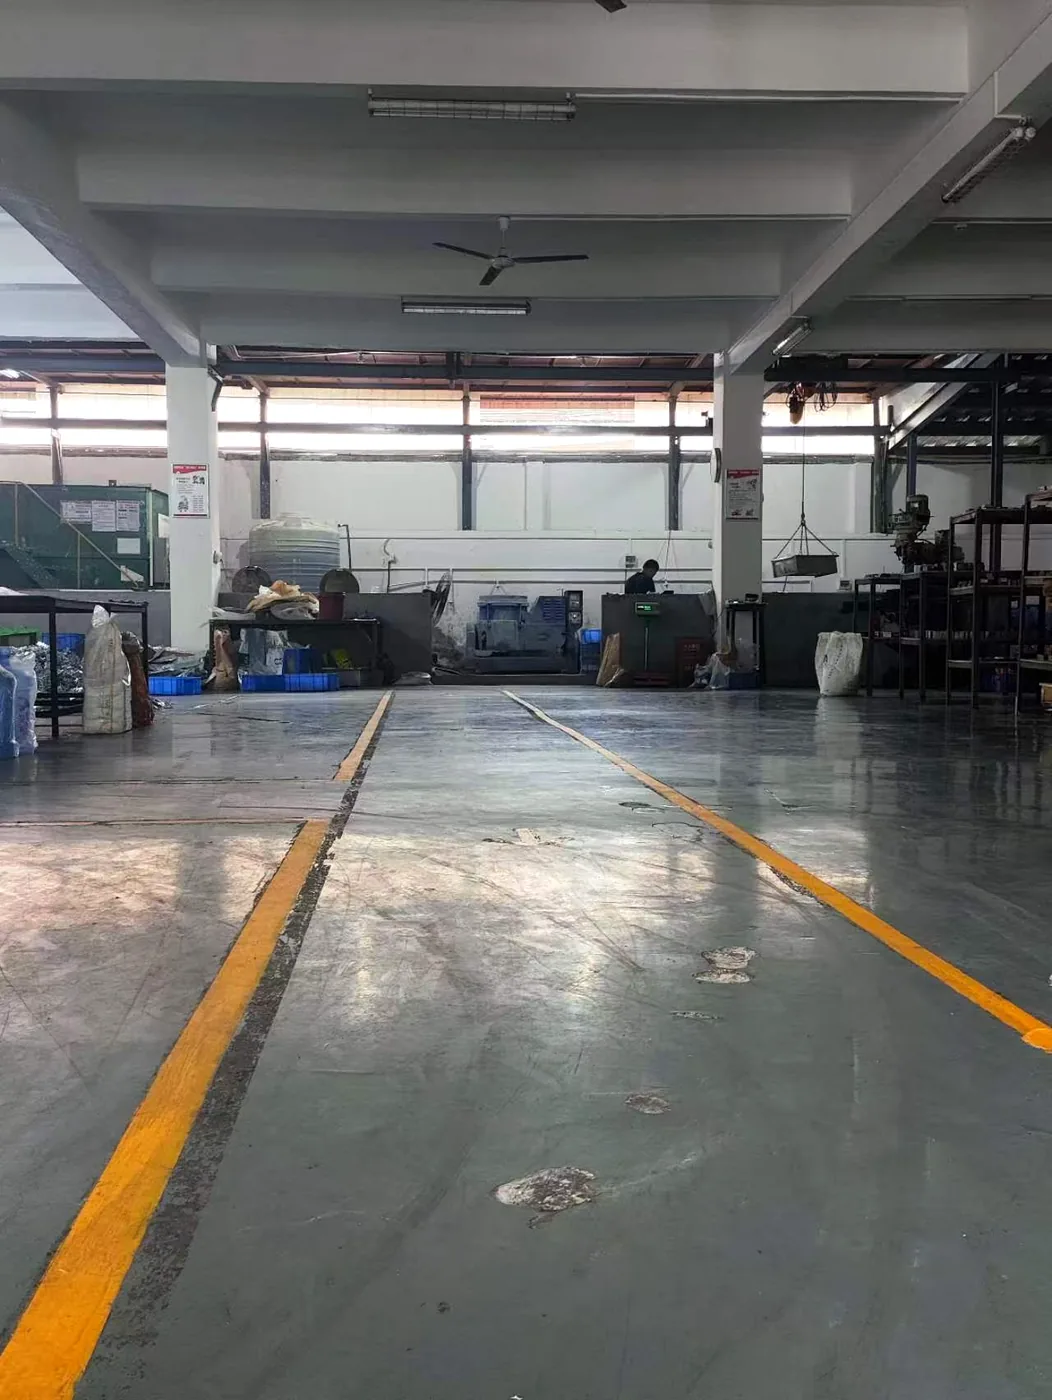
厂区入口也是物料进出的第一个节点。客户到厂时,车辆停靠、物料进出、人员上班都从这里经过,门口的秩序能反映工厂日常管理的状态。
进门后的主通道把车间分成两边:一侧存放原料和待处理物料,另一侧布置设备和作业区。通道留得比较宽,推车和周转筐可以同时通过;地面用黄线划出区域,物料不占道,人员走动和装卸各有各的位置。
入口和通道只是一个开始。通道两侧的原料分类、设备运行和半成品标识,更能反映工厂的实际生产情况。
02原料仓
原料和胚料分开存放,领料按区域走。
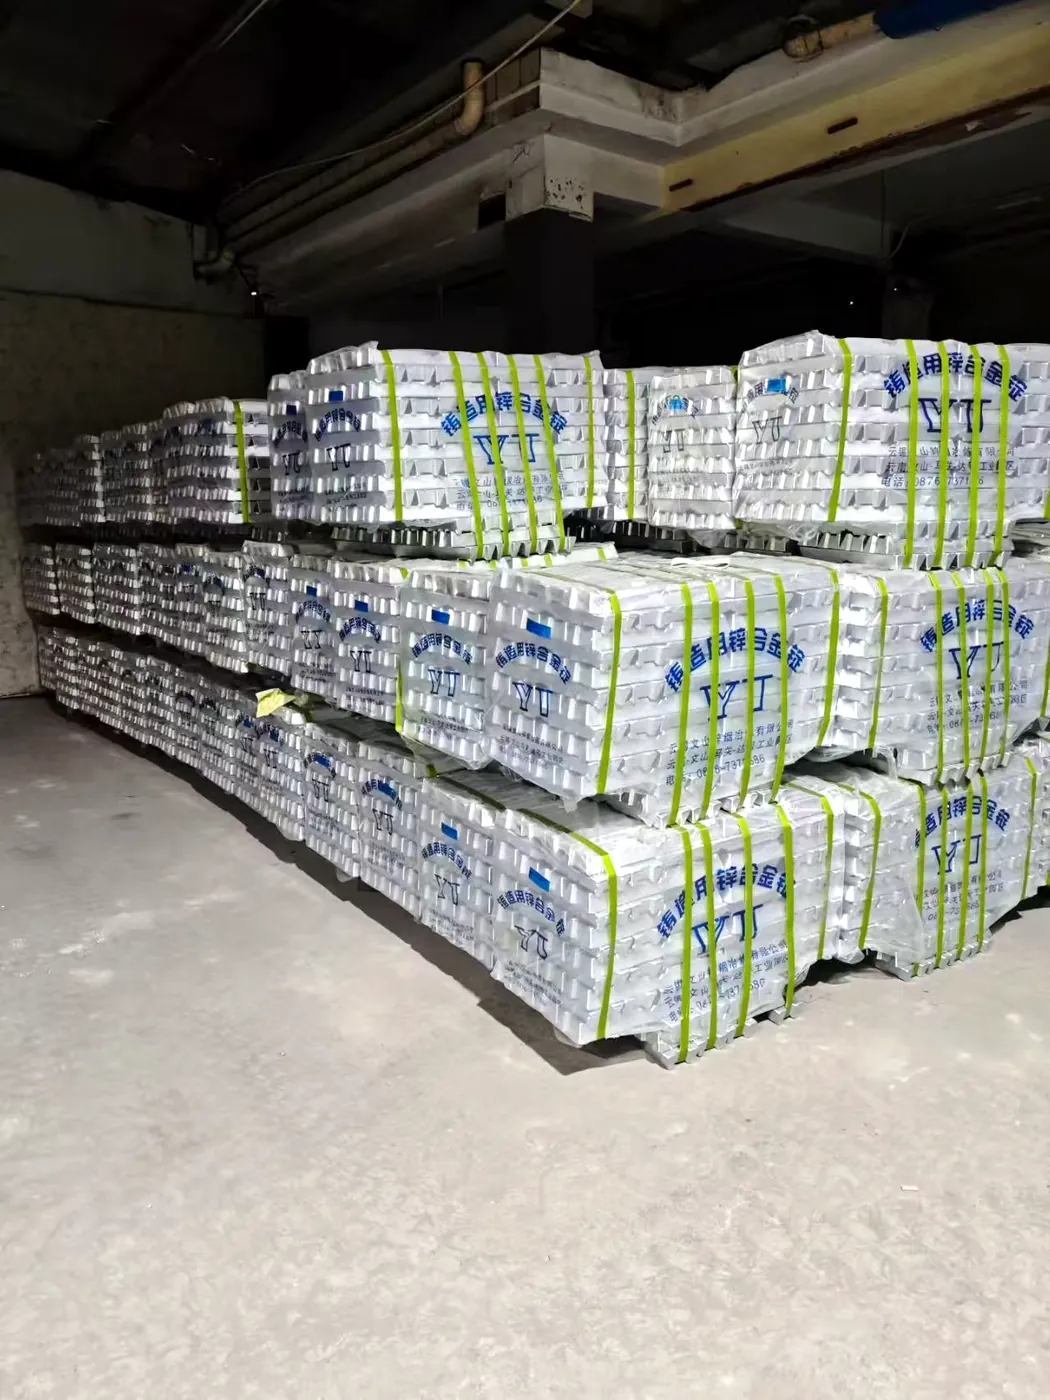
压铸用的锌合金锭按垛存放在原料区,拆包后进入压铸。锌合金的牌号和成分会影响压铸的流动性、表面质量和后续电镀效果,原料存放时要避免不同牌号混用。
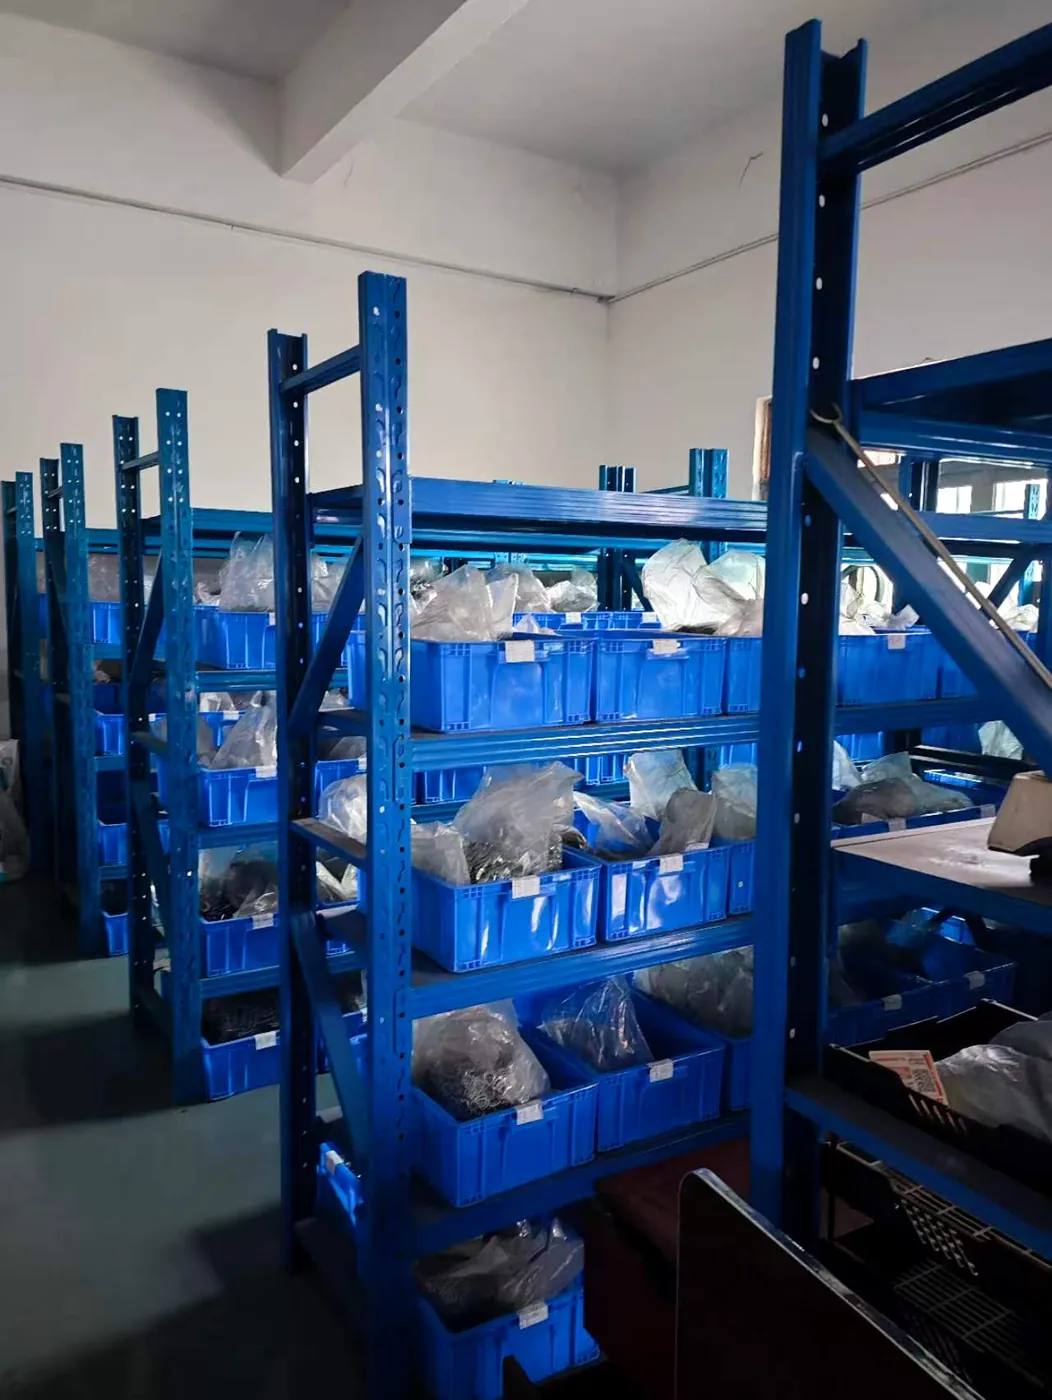
压铸后的胚料装进周转箱,转到胚料仓按款式上架。原料和半成品分开,压铸领料和后续加工领料各有各的区域,减少混料和翻找。
胚料箱外贴有标签,写款式或编号。后续研磨、装配、补单时,凭标签找料,不用把整架箱子翻一遍。
原料仓的管理不复杂,但影响两件事:压铸时材料是否稳定,补单时能不能快速找到同款胚料。
03模房与模具
模具在厂里做,也在厂里修。
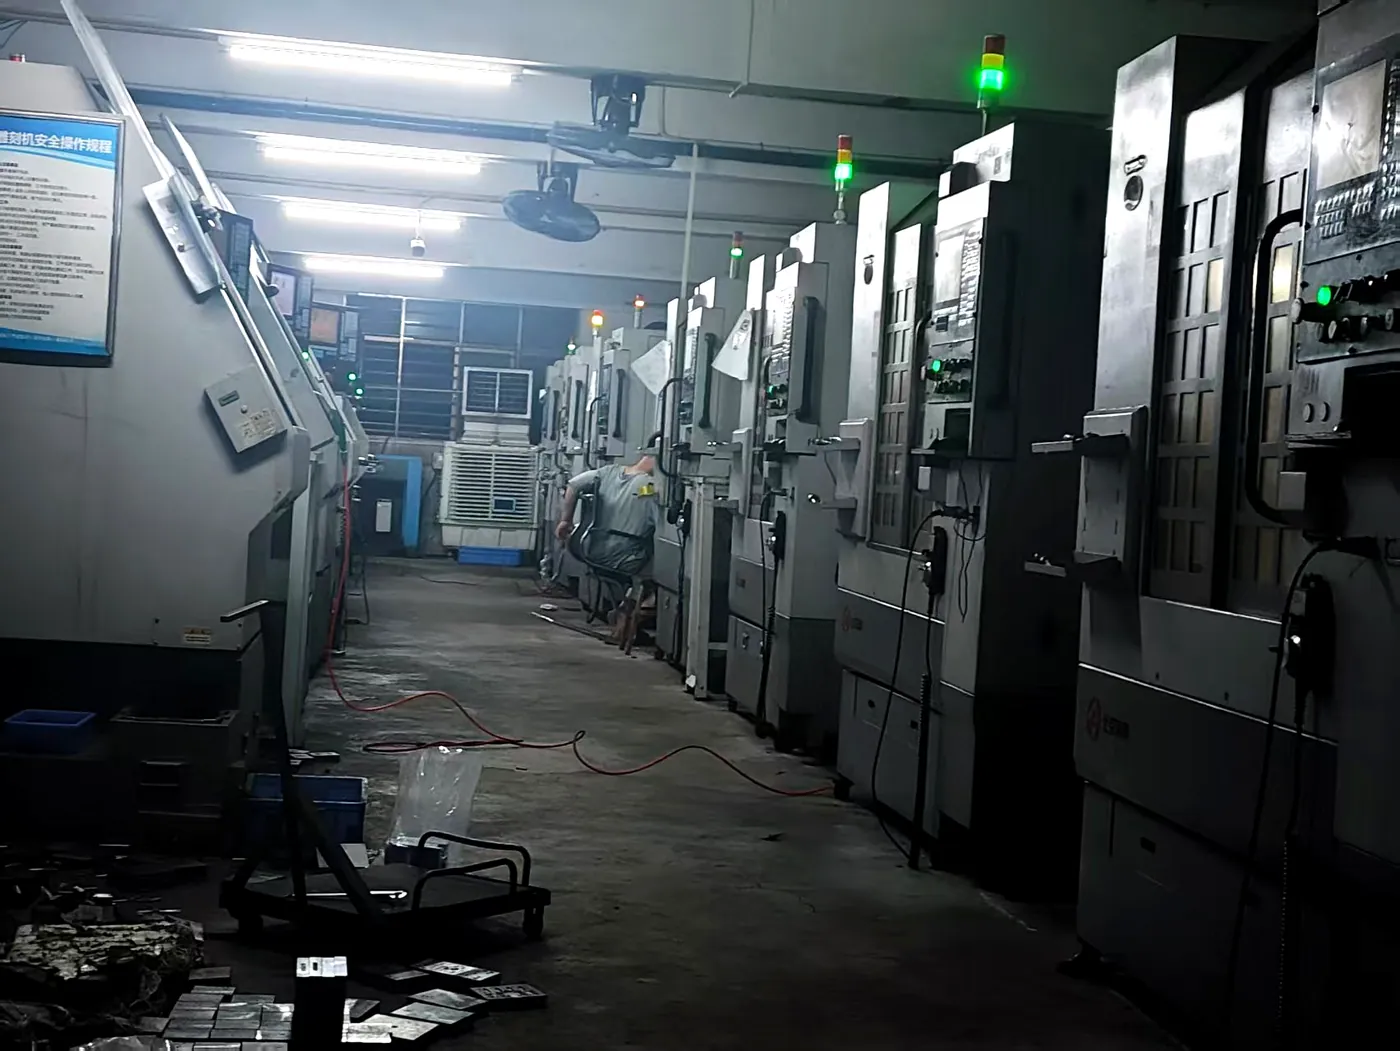
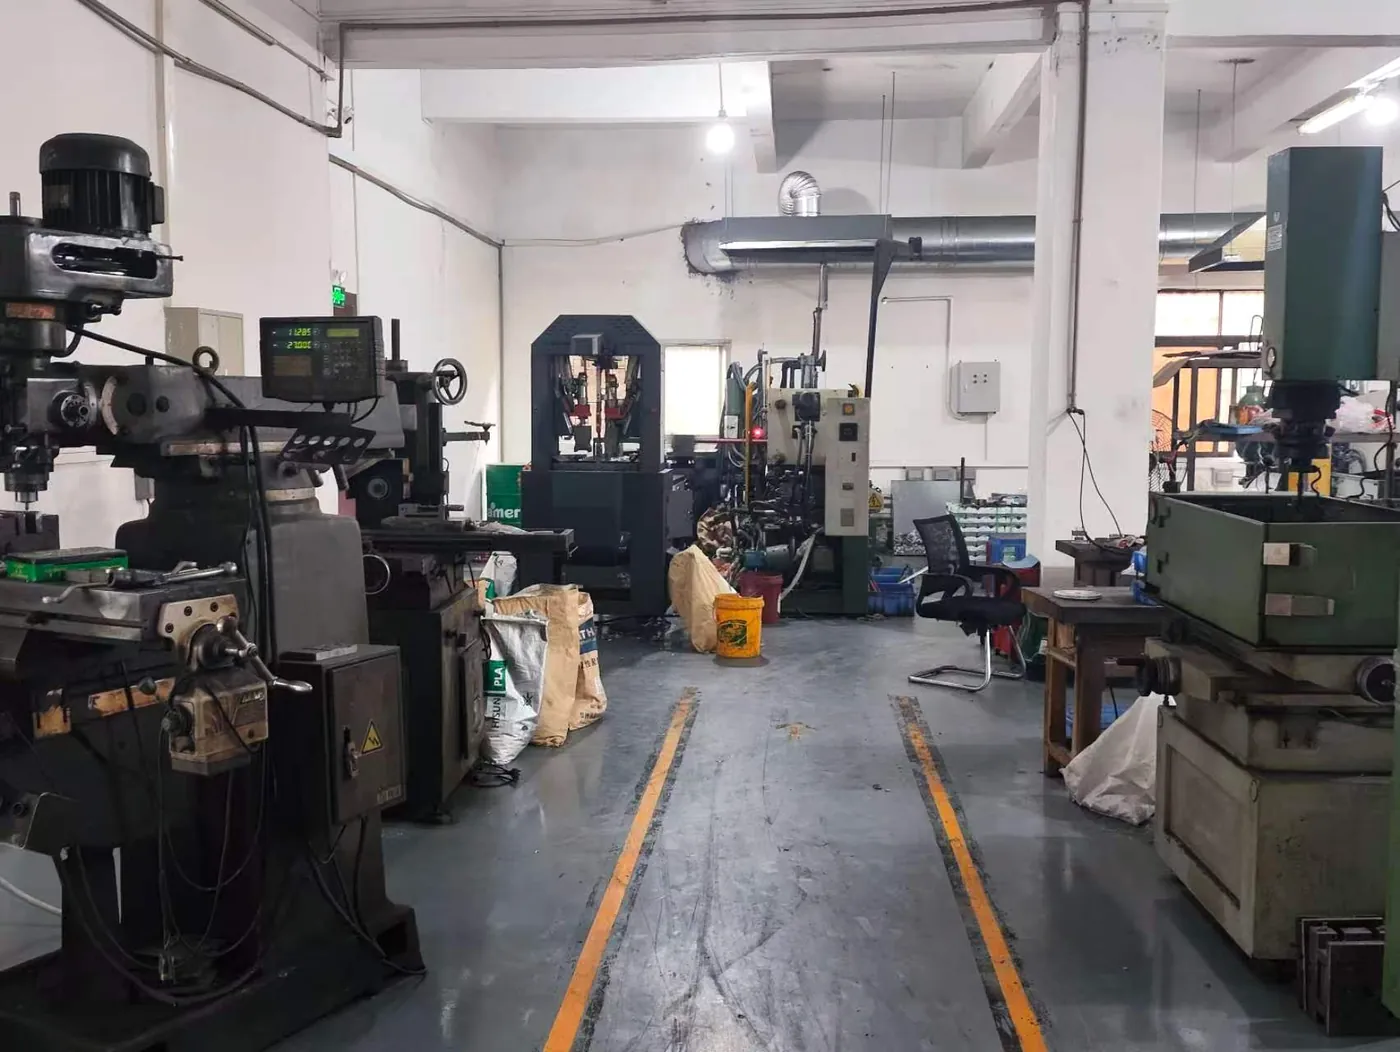
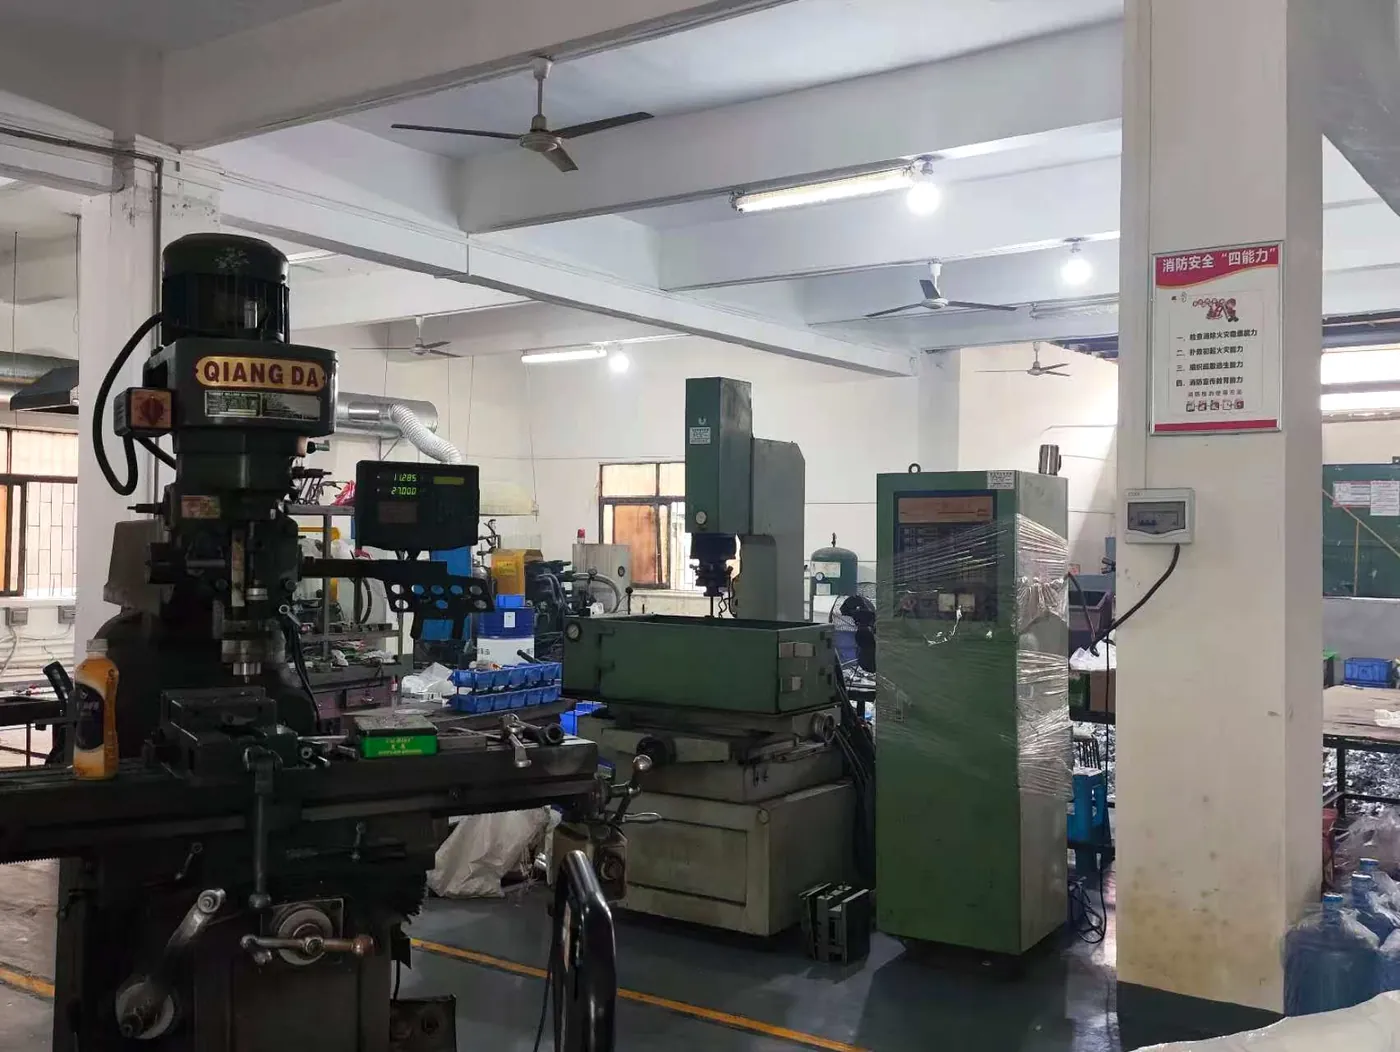
模具决定饰扣的轮廓、尺寸和表面细节。「龙得五金」的钢模在厂内加工和修整,模房配有 CNC 雕刻机、铣床、火花机和钻床,制模、改模、修模在同一处完成。
CNC 雕刻机负责型腔的雕刻和精加工,火花机处理刀具难以直接加工的死角和细部,铣床、钻床用于模架、镶件和修配。设备分工不同,模具从开粗到合模可以在厂内走完。
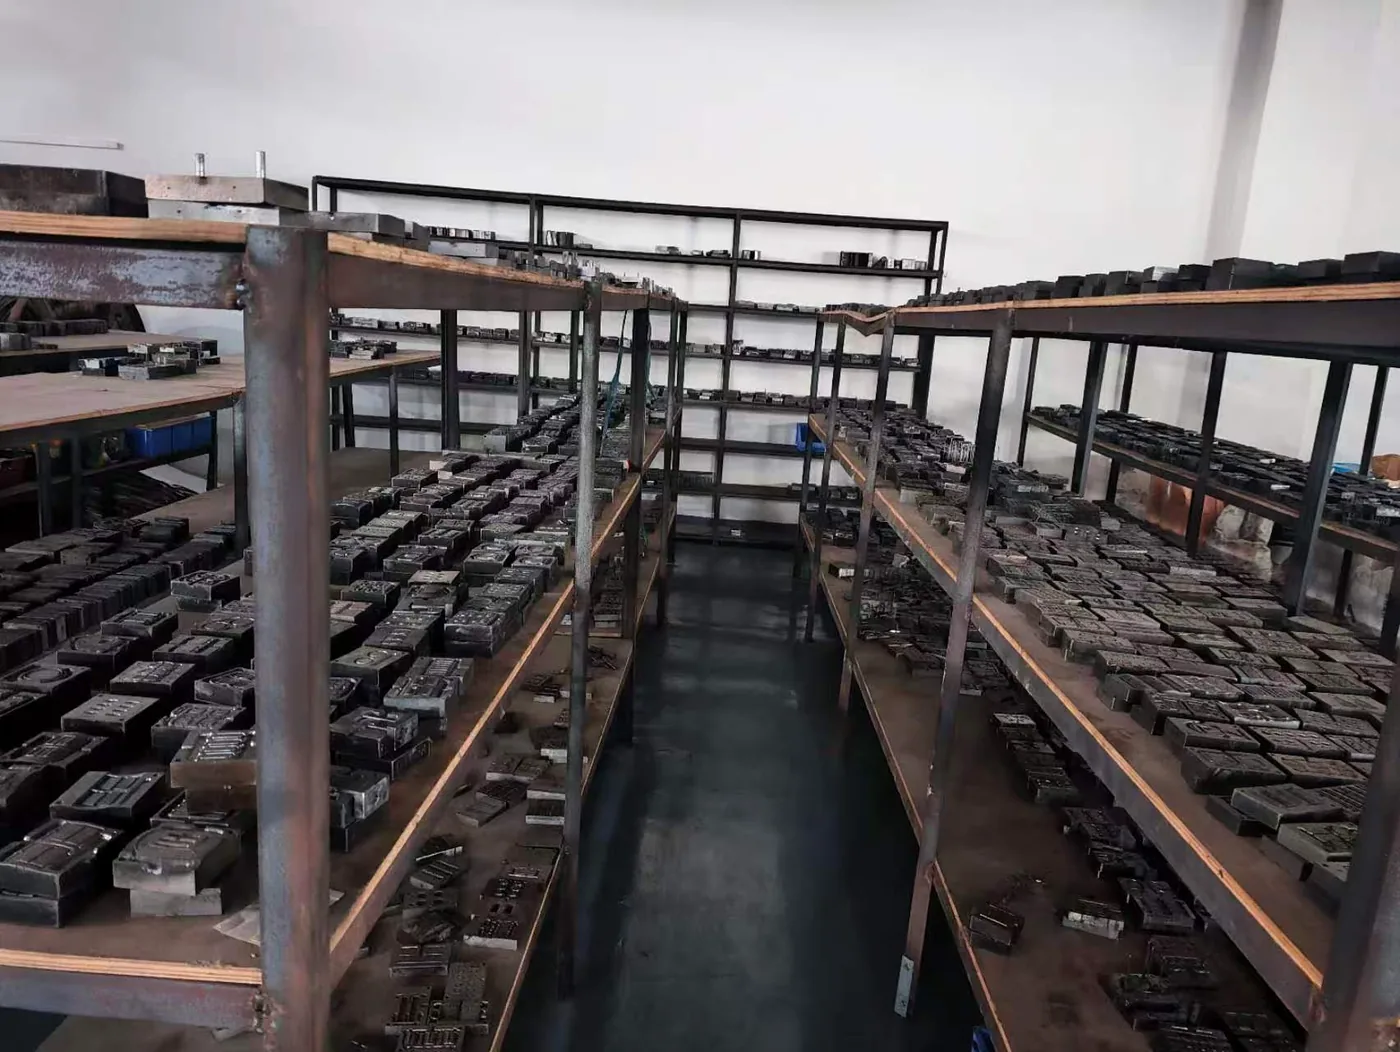
模具厅存放用过的钢模,按排上架。做过哪些款式、哪些结构,货架上留得下来。翻单或改款时,厂里可以调出旧模核对,判断是修模还是重开,减少重新开模的时间。
模房按设备类型紧凑布置,模具工在几台设备之间走动距离短,试模发现问题可以及时回模房处理。
04压铸
模具上机,压出带水口的毛胚。
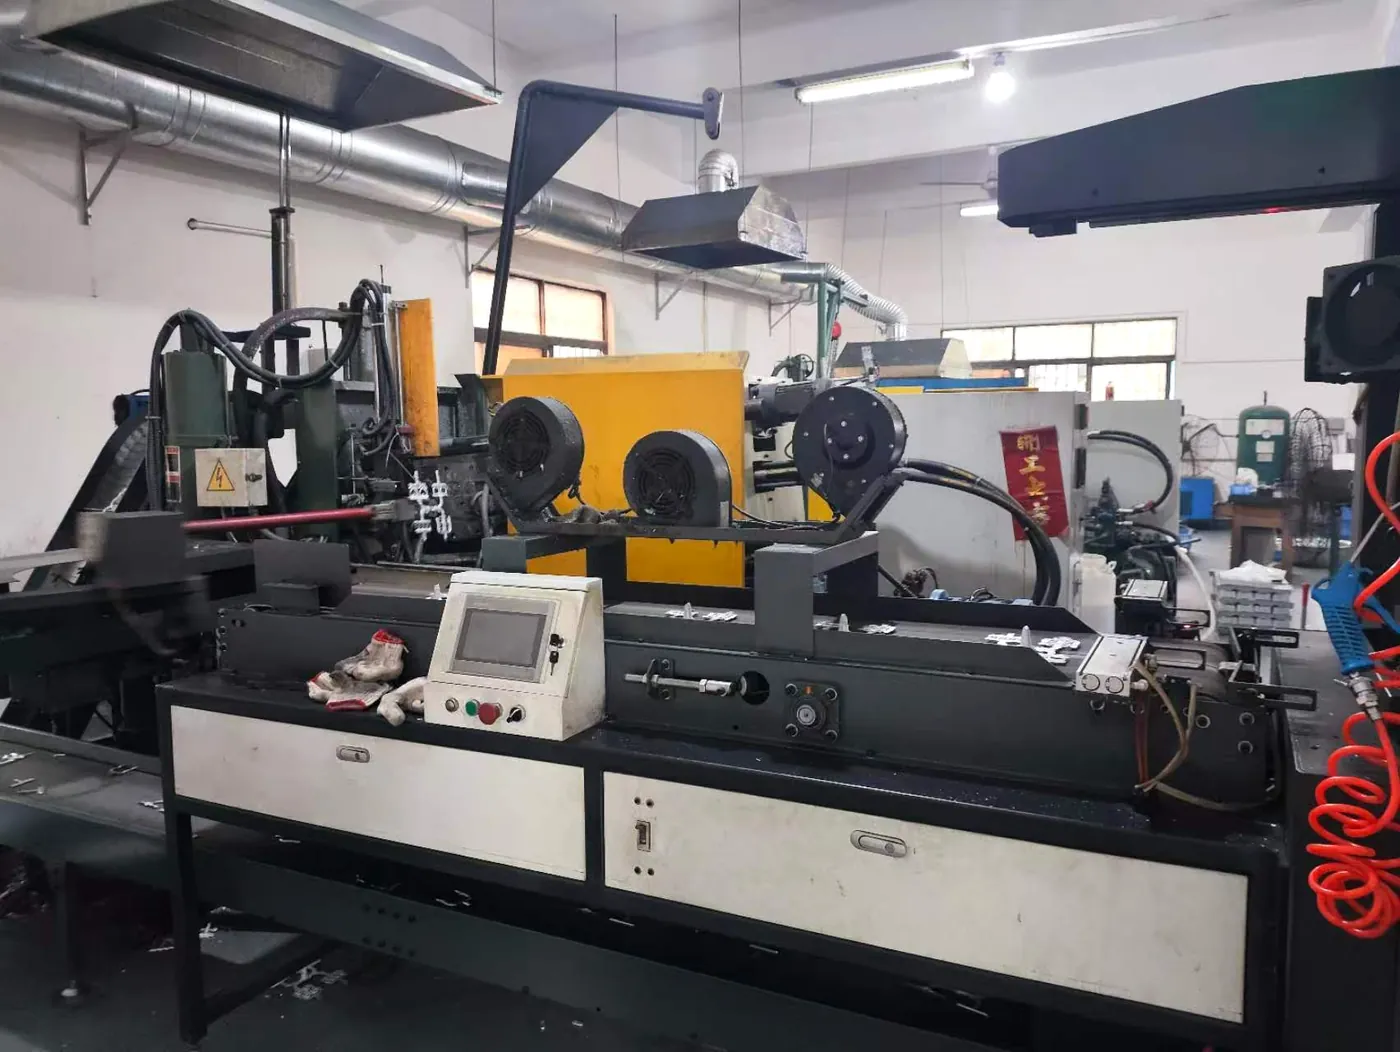
压铸是把锌合金液注入钢模型腔,冷却后得到饰扣毛胚。模具上机后,经过调机和试模,确认外观与尺寸,进入连续生产。
压铸环节决定毛胚的表面状态。表面是否光亮、有没有水纹和砂孔,在毛胚阶段就能看出来。料温、模温和压射参数控制得是否稳定,直接影响后道研磨和电镀的良率。
压铸区使用自动化压铸机,参数调整和异常处理由当班人员负责。设备连续运行时,模具和料管附近温度较高,车间用顶部排风管道把热气抽走。
压铸的质量不只看设备吨位。毛胚的致密度、尺寸稳定性和表面缺陷,决定了后道工序的返工量,也影响最终成品的强度。
05分拣水口
水口怎么脱开,会影响饰扣的边缘和表面。
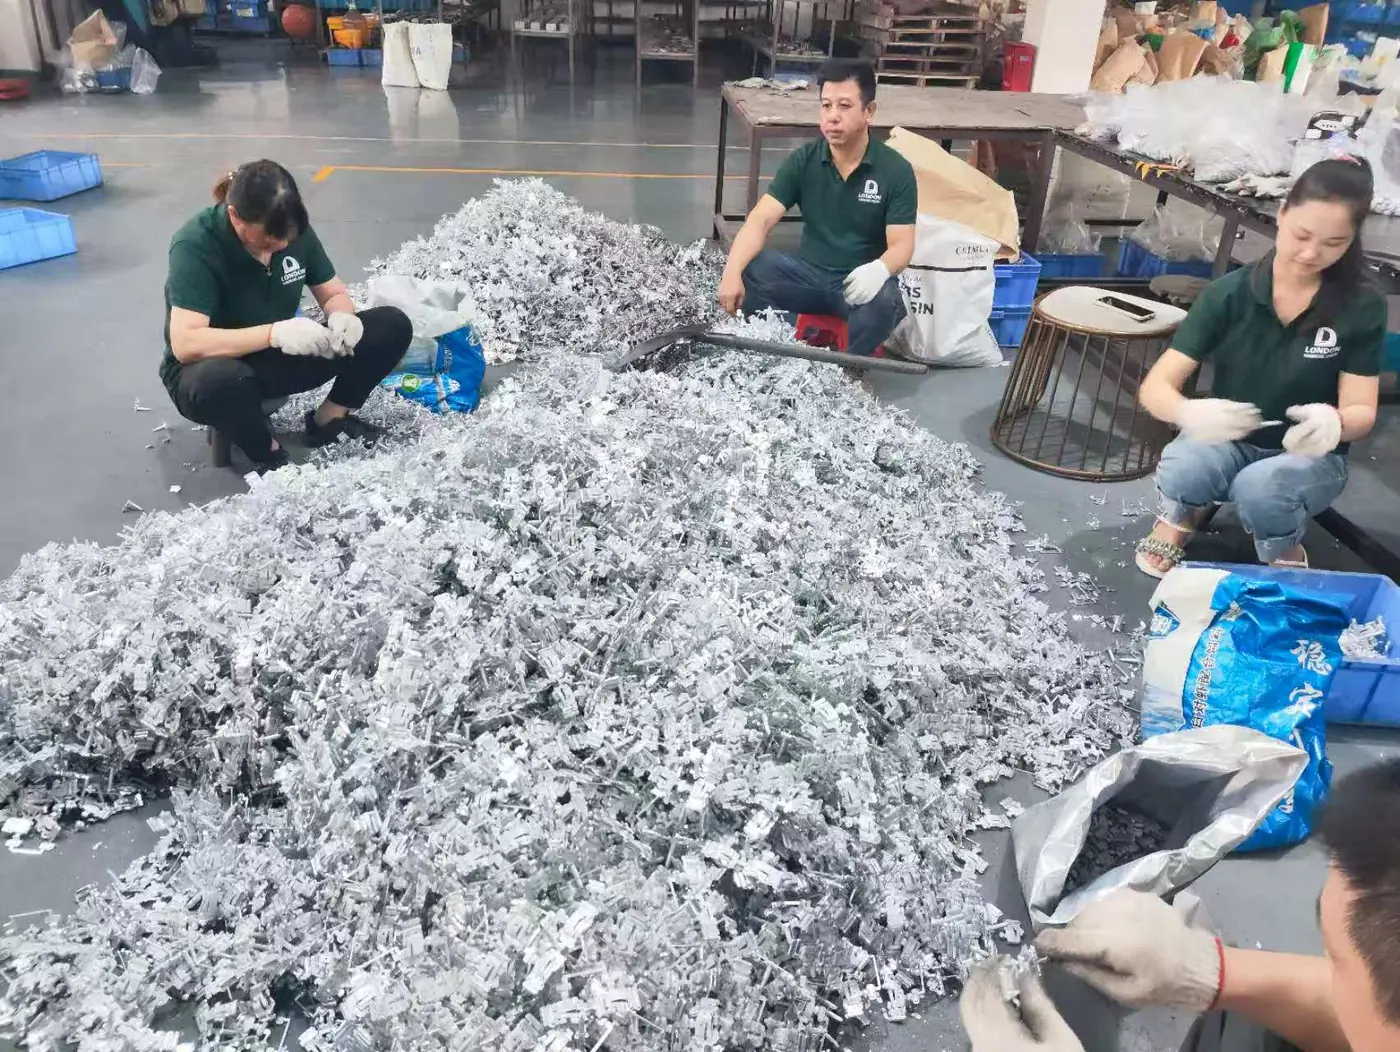
压铸后的毛胚还连着水口和流道。脱开水口的方式会影响饰扣的边缘和表面,厂里采用人工手扳,逐件分离。
人工分离的速度不如机器,但力度可以控制。水口位置受力过大,饰扣容易变形;受力不够,水口残留会在研磨阶段变成额外的工时。分拣时同时把明显不良的毛胚挑出来,减少流入后道。
这道工序对熟练度有要求。毛胚数量大、形状接近,工人要在一堆胚件里快速分辨水口位置和表面缺陷,手上还要控制力度。
大批量毛胚摊开分拣,方便逐件翻看和分装;水口和成品分别装袋,避免混料。分拣是否到位,直接影响后续研磨的均匀性和表面质量。
06研磨
研磨去掉合模线和批锋,为表面处理做准备。
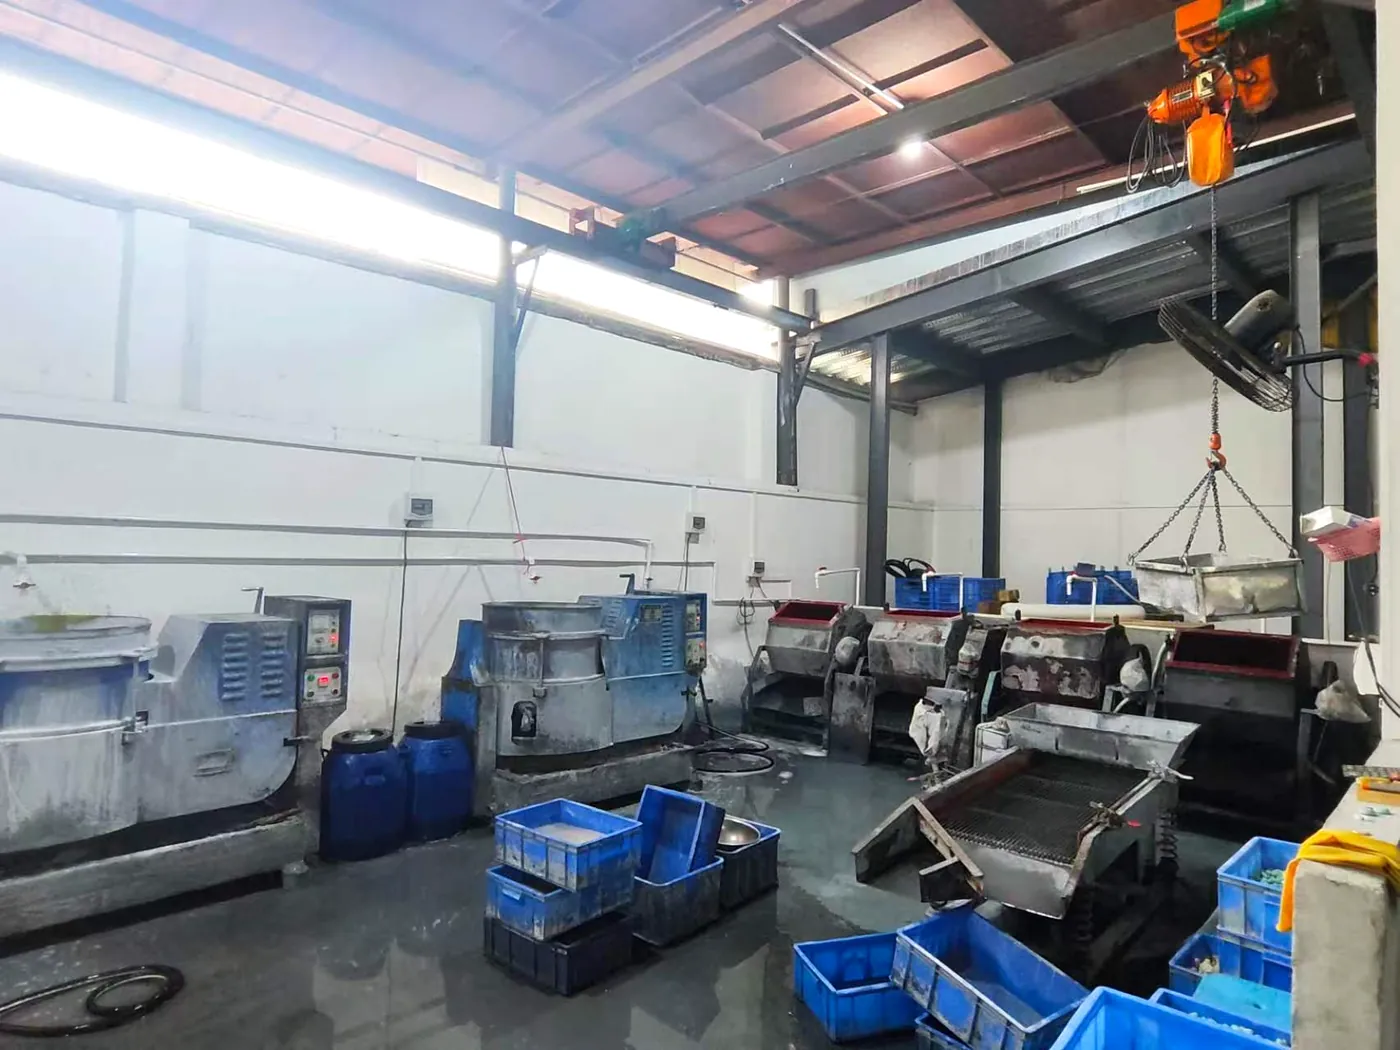
研磨处理压铸留下的合模线和批锋。滚筒里放入研磨石、研磨液、清洗剂和水,胚件在滚动中与磨料接触,边缘逐渐变圆滑。
研磨石的大小和研磨时间按产品调整。结构细、表面要求高的饰扣,研磨时间过长会伤到细节;时间不够,合模线去不掉。这个环节靠经验,也靠对样品的比对。
研磨是湿式作业,车间地面长期有水,设备和周转箱按湿区管理。研磨后的胚件要清洗干净,避免研磨液和磨料带到后道。
研磨区域用电动葫芦吊运装满胚件的料斗,减少人工搬运。研磨决定了饰扣边缘的手感,也影响电镀前的表面平整度;研磨不匀,电镀后容易看出波浪纹或麻点。
07手工装配
弹簧、扣件和连接件,在小工位上组合。
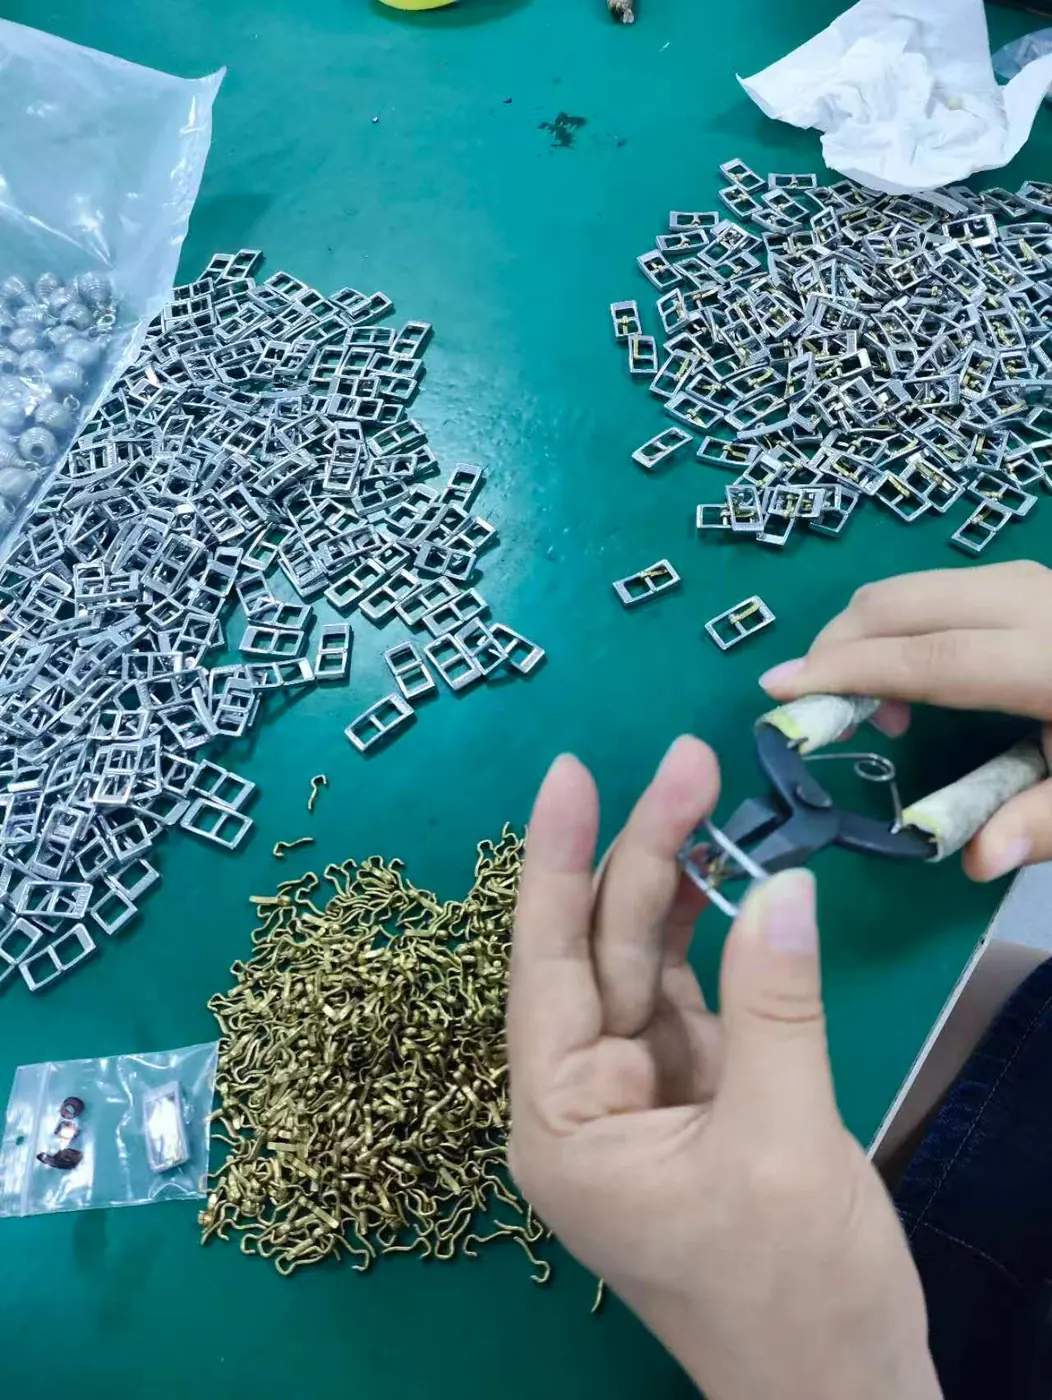
有些饰扣由多个零件组成,弹簧、扣件、连接件要在装配工位组合。装配空间小,零件方向容易装反,目前由人工完成。
手工装配的节拍不快,但换款灵活。同一张工作台,换一批物料和工具,就能切换另一种组合件;小批量、多款式的订单更适合这种安排。
装配过程中,工人会顺手检查零件是否缺件、弹簧是否到位。装配质量影响成品能不能正常开合、受力是否均匀,厂里把这类组合件放在手工工位,按订单批量安排人员。
这类工位没有自动化设备,靠的是钳子、零件盒和工人的手感。手工装配的价值在于小批量也能做,改款时不用重新调设备。
08品检
表面、结构和功能,在独立区域逐件检查。
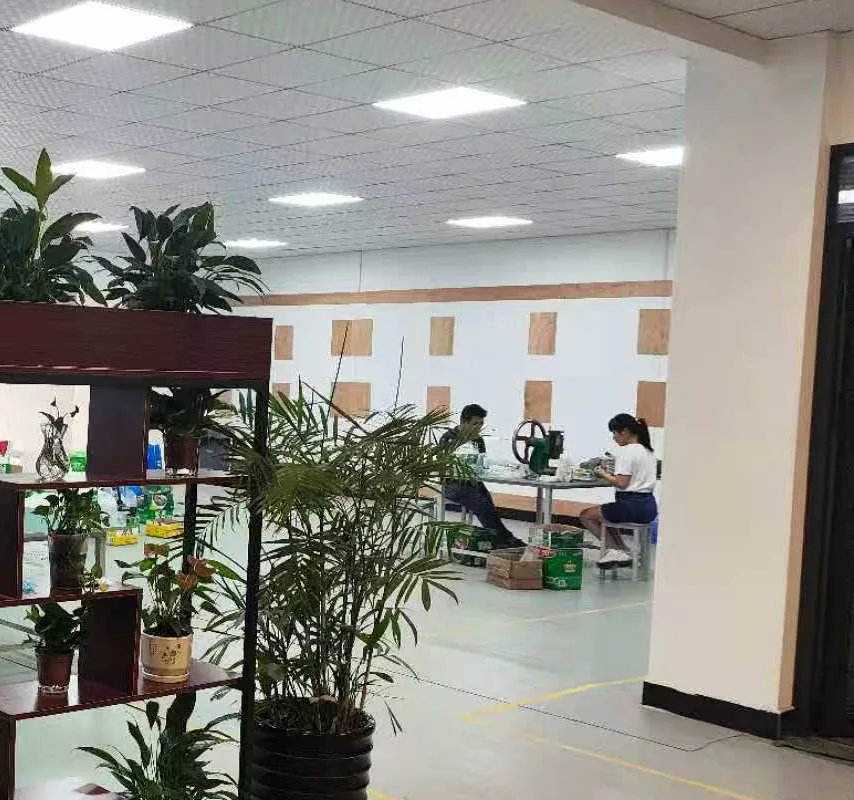
品检区放在车间靠里的位置,入口做了一排绿植隔断,作业台在里侧,和压铸、研磨这些有油污和水汽的区域分开。待检饰扣在长桌上摊开,工人逐件看表面和结构。
检查内容包括表面划痕、电镀气泡、结构完整性和功能状态。发现不良品时,按缺陷类型分开,便于后续返修或报废处理。
品检区用白色灯光,桌面保持干净,细小的划痕和色差更容易看出来。检查完的饰扣按结果分开放置,避免良品和不良品混在一起。
品检放在生产末端,作用是把表面和功能的问题挑出来,避免整批货到客户手里才发现。厂里采用人工逐件检查,问题留在厂内处理。
09样品间与仓库
样品、胚料和包装分开存放,翻单和出货都从这里走。
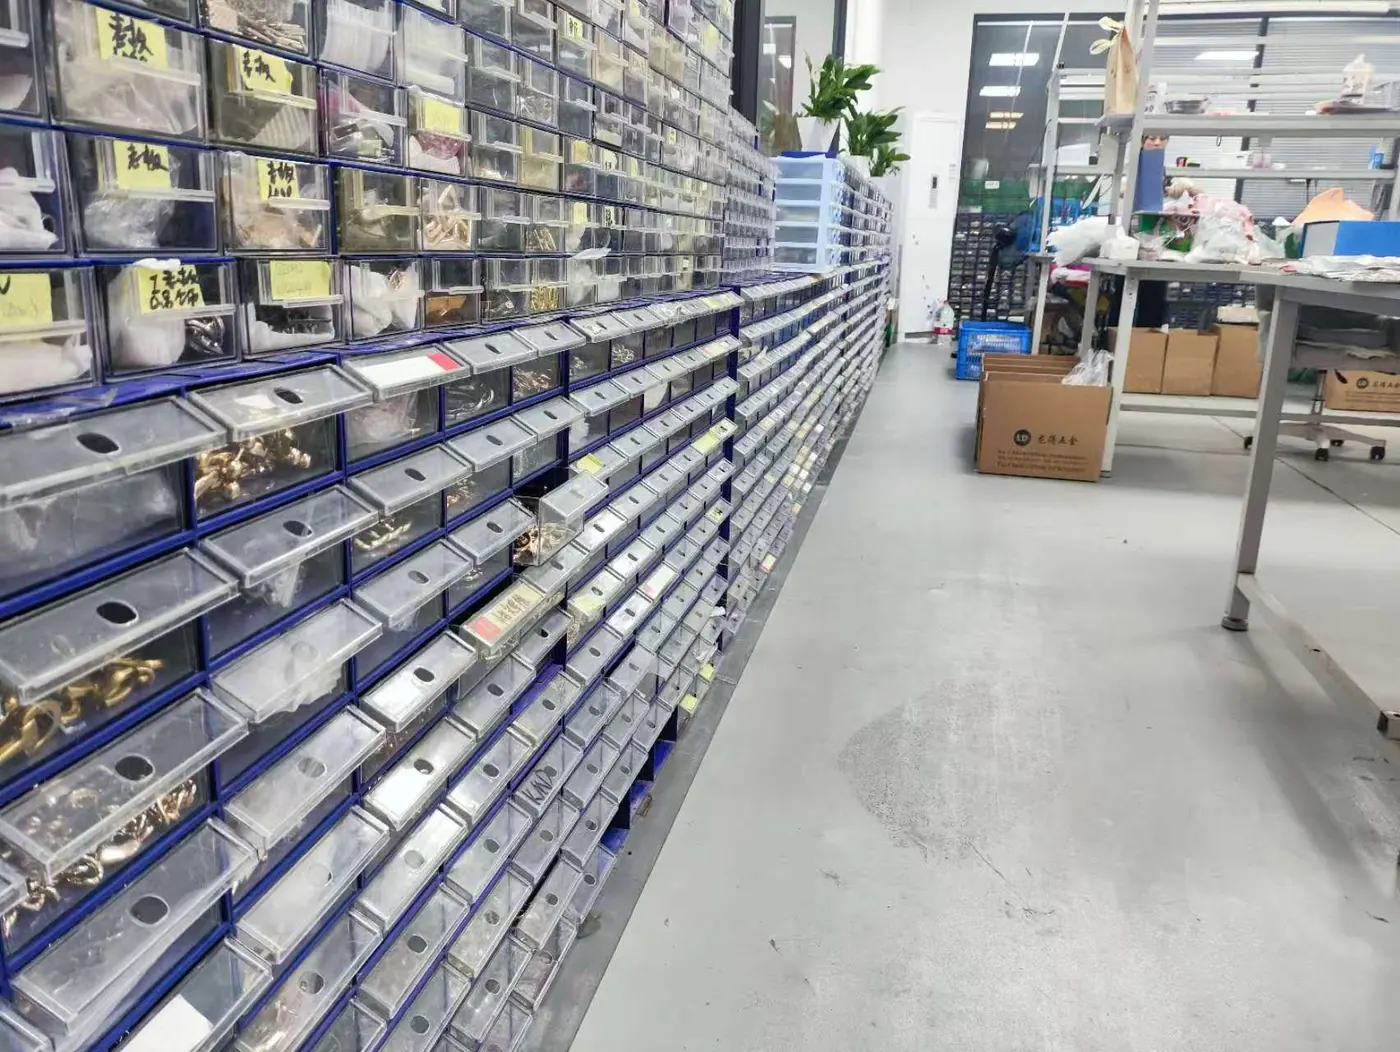
样品间按款式存放做过的饰扣、链条和配件,盒外有手写标签。翻单或开发相近款式时,样品间是厂内最直接的参考。
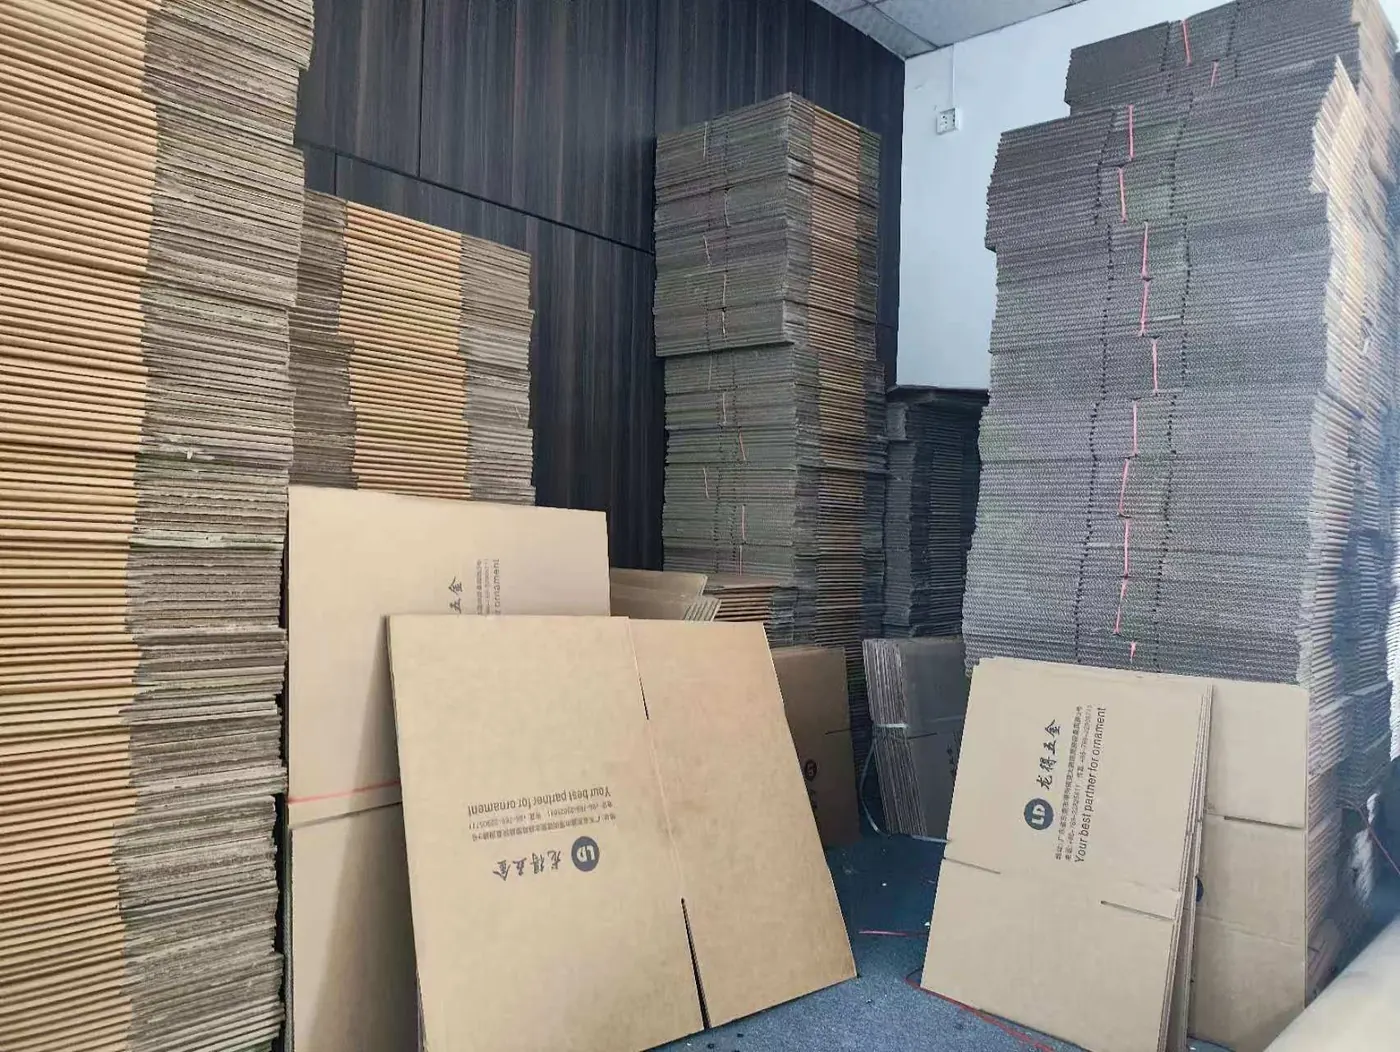
胚料仓存放压铸后的半成品,周转箱按层上架,按款式分开。包装材料区存放成品纸箱,箱面印有公司标志,不同尺寸分开码放。
样品、胚料和包装分开存放,出货前按区域取用。仓库不直接参与加工,但影响补料、翻单和出货的速度。
样品间和仓库影响翻单时有没有参照、出货时包装能不能跟上。